بيت

مدونة

أحدث مدونة
العلامات

مدونة

  • تآكل غير طبيعي للشفرة في عملية تقطيع الفولاذ السيليكوني - هل هي مشكلة في الصلابة أم مشكلة في الطلاء؟
    Aug 11, 2026
    في عمليات تقطيع شرائح الفولاذ السيليكوني، يُعدّ التآكل غير الطبيعي للشفرات مشكلة مستمرة تُؤرّق العديد من المستخدمين. يؤدي التآكل المفرط للحواف إلى توقفات متكررة لتغيير الشفرات، مما يؤثر على كفاءة الإنتاج ويزيد تكاليف الأدوات بشكل مباشر. عند مواجهة التآكل، يعتقد العديد من المستخدمين بشكل تلقائي أن "الصلابة غير كافية"، ولكن حتى بعد التحوّل إلى شفرات ذات صلابة أعلى، يستمر التآكل. يشكّ آخرون في الطلاء، إلا أن تجربة أنواع مختلفة من الطلاء لم تُظهر أي تحسّن. شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة، بالاستفادة من خصائص مادة تقطيع الفولاذ السيليكوني وسنوات من الخبرة الميدانية، تُحلّل بشكل منهجي: هل السبب الجذري للتآكل غير الطبيعي هو الصلابة أم الطلاء؟ 1. فولاذ السيليكون - المادة الكاشطة الطبيعية للشفرة يحتوي الفولاذ السيليكوني (الفولاذ الكهربائي) عادةً على نسبة سيليكون تتراوح بين 0.5% و4.5%، والتي توجد على شكل محاليل صلبة وسيليسيدات. تُولّد هذه الجسيمات الصلبة تآكلًا شديدًا على حافة القطع أثناء القص، حيث تفوق خشونتها بكثير خشونة الفولاذ الكربوني العادي. في الوقت نفسه، يتميز الفولاذ السيليكوني بصلابته وهشاشته، مما يتطلب من حافة القطع تحمّل كلٍّ من التآكل الناتج عن القطع وأحمال الصدمات أثناء القص، وهو ما يُمثّل تحديًا مزدوجًا فيما يتعلق بالصلابة والمتانة للشفرة.  2. صلابة غير كافية: تآكل سريع، حافة مستديرة بسرعة عندما تكون صلابة الشفرة أقل من صلابة الأطوار الصلبة في الفولاذ السيليكوني، فإن الحافة "تقطع" بواسطة جزيئات السيليسيد أثناء القص، مما يتجلى على النحو التالي: • تقريب سريع للحواف (منطقة تآكل على شكل قوس تحت المجهر)زيادة النتوءات تدريجياً على حافة القطع· تقصير فترات تغيير الشفرات بشكل ملحوظ تُظهر بيانات الاختبار أنه عند قطع نفس الفولاذ السيليكوني، فإن عمر الشفرة ذات صلابة HRC58 لا يتجاوز 50% إلى 60% من عمر الشفرة ذات صلابة HRC62. لذا، فإن زيادة صلابة الشفرة تُعد وسيلة مباشرة لإطالة عمرها. مع ذلك، لا تُعدّ الصلابة العالية دائمًا أفضل. فعندما تتجاوز الصلابة 64 على مقياس روكويل (HRC)، تنخفض متانة الشفرة بشكل حاد، مما يجعلها عرضة للتشقق تحت تأثير الصدمات الهشة للفولاذ السيليكوني، وبالتالي تقصير عمرها الافتراضي. 3. عدم كفاية الطلاء: زيادة الاحتكاك والالتصاق، مما يُسرّع التآكل غالبًا ما يُستهان بدور الطلاء في عملية قص الفولاذ السيليكوني. أثناء قص الفولاذ السيليكوني، يحدث احتكاك شديد بين حافة القطع والمادة، حيث تصل درجات الحرارة الموضعية إلى 400-600 درجة مئوية. في حالة عدم وجود طلاء أو وجود طلاء غير كافٍ: • تلين الطبقة الأساسية للشفرة عند درجات الحرارة العالية، مما يسرع من التآكليلتصق السيليكون الموجود في الفولاذ السيليكوني بسطح الشفرة، مما يخلق تأثير "اللحام البارد".تنفصل المادة الملتصقة وتأخذ معها مادة الحافة، مما يزيد من التآكل. تشكل طبقات PVD عالية الجودة (مثل TiAlN و AlCrN) طبقة واقية مقاومة لدرجات الحرارة العالية ومنخفضة الاحتكاك على سطح الحافة، مما يقلل بشكل كبير من التآكل الكاشط والالتصاقي.  4. الصلابة مقابل الطلاء: كيف نحدد السبب الرئيسي؟ شفرات من الفولاذ السيليكوني المقاوم للتآكلإذا أظهرت الحافة استدارة منتظمة مع زيادة تدريجية في النتوءات وعدم وجود تشقق أو التصاق، فإن السبب الرئيسي هو عدم كفاية الصلابة، ويجب إعطاء الأولوية لصلابة الشفرة لتحسينها. إذا أظهرت الحافة تشققات صغيرة بنمط تقشير، فهذا يشير إلى صلابة مفرطة تؤدي إلى متانة غير كافية، ويجب تقليل الصلابة بشكل مناسب أو تحسين المعالجة الحرارية. إذا كان سطح الحافة يحتوي على مادة ملتصقة واضحة (حافة متراكمة) أو تآكل على شكل أخدود، فهذا يشير إلى عدم كفاية الطلاء أو اختيار الطلاء بشكل غير صحيح، ويجب إضافة الطلاء أو تغيير نوع الطلاء. إذا أظهر سطح الحافة علامات تقشير مع خطوط طحن مكشوفة، فهذا يشير إلى ضعف التصاق الطلاء أو تقشير الطلاء، ويجب تحسين عملية الطلاء أو تغيير محلول الطلاء. إذا ظهرت أنماط تآكل متعددة مختلطة، فإن كلاً من الصلابة والطلاء يحتاجان إلى تحسين، مما يتطلب تعديلًا منهجيًا لمجموعات المواد والطلاء.  5. الحل الأمثل لتركيب شفرات القطع المصنوعة من فولاذ السيليكون توصي شركة مينغ باي للتكنولوجيا بالتركيبة التالية: شفرات من الفولاذ عالي السرعة المطحون (مثل ASP2053، ASP2060) يمكن أن تحقق صلابة HRC64-67 مع كربيدات دقيقة وموحدة، تجمع بين الصلابة العالية والمتانة الجيدة، وهي مناسبة لتقطيع الفولاذ السيليكوني. شفرات من كربيد الحبيبات فائقة النعومة بفضل صلابتها HRA90-93، توفر مقاومة ممتازة للتآكل، وهي مناسبة لسيناريوهات القطع عالية السرعة. لاختيار الطلاء، شفرات مطلية بـ TiAlN يتحمل درجات حرارة تصل إلى 800 درجة مئوية مع صلابة عالية، وهو مناسب للتقطيع بسرعات متوسطة إلى عالية؛ شفرات مطلية بـ AlCrN يتحمل درجات حرارة تصل إلى 1000 درجة مئوية، ويتميز بأداء أفضل في مقاومة الالتصاق مقارنةً بـ TiAlN، مما يجعله مناسبًا لظروف الأحمال العالية. يجب ضبط سمك الطلاء بين 2 و4 ميكرومتر؛ فالسمك الزائد يؤثر على حدة الحواف. بالنسبة لمعالجة الحواف، يوصى بالتخميل الدقيق بنصف قطر حافة R = 0.005-0.010 مم للقضاء على العيوب المجهرية ومنع التكسر. 6. مزيد من التحقيق في مشاكل الطلاء أحيانًا تكون صلابة الشفرة مطابقة للمعايير، ويكون الطلاء من نوع TiAlN، لكن التآكل يبقى شديدًا. في مثل هذه الحالات، ينبغي التحقق مما يلي: • عدم كفاية التصاق الطلاء، والتقشر أثناء القص· سماكة الطلاء غير متساوية، حيث تكون رقيقة جدًا في بعض المناطق مما يؤدي إلى فقدان التأثير الوقائي• المعالجة غير السليمة قبل الطلاء، وعدم تنظيف سطح الحافة بشكل كافٍ مما يؤثر على الالتصاق• عدم توافق اختيار الطلاء مع ظروف العمل، مثل استخدام طلاء عالي الصلابة ولكنه غير كافٍ من حيث المتانة للقطع الثقيل بسرعات منخفضة 7. خدمات التشخيص لشركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة تشخيص تآكل شفرات الفولاذ السيليكوني خدمات: • تحليل مجهري لشكل تآكل الحواف (الاستدارة/التشقق/الالتصاق/التقشير)اختبار الصلابة للتأكد من المطابقةاختبار التصاق الطلاء وسمكه· تقرير تشخيصي شامل وتوصيات لتحسين الأداء  خاتمة في عمليات قطع الفولاذ السيليكوني، غالبًا ما يرتبط التآكل غير الطبيعي للشفرة بمشاكل في كلٍ من الصلابة والطلاء. يؤدي نقص الصلابة إلى استدارة سريعة، بينما يؤدي نقص الطلاء إلى الالتصاق والتقشر. من خلال التحليل المنهجي لشكل التآكل، يمكن تحديد السبب الرئيسي بدقة، وتطبيق إجراءات تحسين مُوجَّهة. شركة مينغ باي للتكنولوجيا على أتم الاستعداد لمساعدتكم في التغلب على تحديات تآكل الفولاذ السيليكوني في عمليات القطع، وذلك من خلال التشخيص الاحترافي والحلول المُخصصة. وحدة الأسئلة الشائعة: س1: ما هي درجة الصلابة الأنسب لشفرات القطع المصنوعة من الفولاذ السيليكوني؟ج: الصلابة الموصى بها هي HRC62-64. أقل من HRC62، يكون التآكل سريعًا؛ وأعلى من HRC64، تكون المتانة غير كافية ويحدث تكسر. يوفر فولاذ المسحوق عالي السرعة (ASP2053/ASP2060) أفضل أداء شامل في نطاق الصلابة هذا. س2: ما الفرق بين طلاءات TiAlN و AlCrN، وكيف يتم الاختيار بينهما؟ج: يتحمل TiAlN درجة حرارة 800 درجة مئوية، وهو مناسب للتقطيع بسرعات متوسطة إلى عالية. أما AlCrN فيتحمل درجة حرارة 1000 درجة مئوية مع أداء أفضل في مقاومة الالتصاق، وهو مناسب لظروف الأحمال العالية أو الفولاذ السيليكوني الذي يحتوي على نسبة سيليكون تزيد عن 3%. في الظروف العادية، يكفي استخدام TiAlN؛ أما في الظروف القاسية، فيُنصح باستخدام AlCrN. س3: لماذا يستمر التآكل بسرعة حتى بعد التحول إلى شفرات ذات صلابة أعلى؟ج: هناك ثلاثة أسباب محتملة: عدم كفاية الطلاء مما يؤدي إلى تليين الركيزة عند درجات الحرارة العالية؛ ضعف ​​التصاق الطلاء مما يؤدي إلى تقشره أثناء القص؛ أو معالجة غير سليمة للحواف تترك عيوبًا مجهرية. يُنصح بإجراء تحليل مورفولوجيا التآكل لتحديد السبب بدقة. س4: هل يمكن إعادة شحذ الشفرات المطلية بشكل متكرر؟ وهل يبقى الطلاء فعالاً بعد إعادة الشحذ؟ج: نعم، يمكن إعادة شحذها. مع ذلك، تُزال الطبقة الواقية من الحافة بعد إعادة الشحذ، مما يكشف المادة الأساسية. يُنصح بإعادة طلاء الشفرة بعد إعادة الشحذ، أو استخدام محلول شفرات يسمح بإعادة الطلاء عدة مرات. تقدم شركة مينغ باي للتكنولوجيا خدمات متكاملة لإعادة الشحذ وإعادة الطلاء. س5: كم مرة يجب استبدال شفرات القطع المصنوعة من الفولاذ السيليكوني؟ج: لا يوجد معيار عالمي موحد؛ فالأمر يعتمد على نسبة السيليكون، وسرعة القطع، ودقة الجهاز، وعوامل أخرى. يُنصح باستخدام "طريقة ارتفاع النتوءات": جدولة إعادة الشحذ عندما تتجاوز النتوءات 0.05 مم، واستبدال الشفرات بأخرى جديدة عندما تتجاوز 0.10 مم. سجّل بانتظام فترات تغيير الشفرات لتحديد معاييرك الخاصة لعمرها الافتراضي.الموقع الإلكتروني: www.mingbaiblade.com
  • مشكلة التصاق الشفرة بشدة عند تقطيع المواد اللينة مثل النحاس والألومنيوم - ما هي درجة سبيكة الشفرة الأنسب؟
    Aug 10, 2026
    في عملية تقطيع المواد اللينة كشرائح النحاس والألومنيوم ورقائق النحاس والألومنيوم، يُعدّ "التصاق الشفرة" من أكثر المشاكل إزعاجًا للمشغلين. إذ تُشكّل المادة الملتصقة بحافة القطع طبقةً متراكمة، تُسبّب في أحسن الأحوال نتوءات وخدوشًا سطحية، وفي أسوأ الأحوال تؤدي إلى تكسّر الشفرة وانقطاعها، فضلًا عن توقفات متكررة للتنظيف. يحاول العديد من المشغلين تعديل السرعة أو زيادة التبريد، ولكن دون جدوى تُذكر، إذ غالبًا ما يكمن السبب الرئيسي في عدم توافق نوع مادة الشفرة مع خصائص المادة اللينة. تُقدّم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية، التي تجمع بين علم المواد وخبرة التقطيع، شرحًا لآلية الالتصاق في تقطيع النحاس والألومنيوم، وتُوصي بأفضل أنواع شفرات الكربيد المناسبة. 1. لماذا تلتصق المواد اللينة مثل النحاس والألومنيوم بالشفرات؟ يتميز النحاس والألومنيوم وسبائكهما بانخفاض صلابتهما، وارتفاع ليونتهما، وقوة التصاقهما. أثناء عملية القطع، يحدث ضغط واحتكاك شديدان بين حافة القطع والمادة، مما يؤدي إلى ارتفاع موضعي في درجة الحرارة. تحت تأثير درجات الحرارة والضغط العاليين، تخضع جزيئات المعدن من المادة اللينة لتأثير "اللحام البارد" مع سطح الشفرة، فتلتصق تدريجيًا وتتراكم لتشكل حافة متراكمة. بمجرد تشكلها، تُغير الحافة المتراكمة شكل الحافة، مما يزيد من مقاومة القطع ويرفع درجة الحرارة أكثر، مُحدثةً حلقة مفرغة. علاوة على ذلك، يتمتع النحاس والألومنيوم بموصلية حرارية جيدة، مما يؤدي إلى انتقال الحرارة بسرعة من منطقة القطع إلى كامل الشفرة، وبالتالي تسريع تليين الحافة وتقليل قدرتها على مقاومة الالتصاق. لذا، لحل مشكلة الالتصاق، لا غنى عن اختيار مادة الشفرة، وحجم حبيباتها، وصلابتها، وحالة سطحها.  2. المنطق الأساسي للاختيار درجات سبائك الشفرات تُصنّف شفرات الكربيد إلى YG (التنغستن-الكوبالت)، وYT (التنغستن-التيتانيوم)، وYW (العالمية)، وغيرها من الدرجات. تُعدّ درجات YG الخيار الأمثل للمعادن غير الحديدية كالنحاس والألومنيوم. تستخدم سبائك YG كربيد التنغستن (WC) كمرحلة صلبة والكوبالت (Co) كمادة رابطة، مما يمنحها مقاومة ممتازة للصدمات ومتانة عالية، ويجعلها مناسبة لتشغيل المعادن غير الحديدية التي تُنتج رقائق قصيرة. تشير الأرقام في تصنيف الدرجة (مثل YG6X، YG8، YG15) إلى النسبة التقريبية لمحتوى الكوبالت؛ فكلما زاد محتوى الكوبالت، زادت المتانة ومقاومة الصدمات، ولكن انخفضت الصلابة ومقاومة التآكل قليلاً. لذا، يتطلب اختيار الدرجة المناسبة تحقيق توازن بين مقاومة الالتصاق (صلابة عالية) ومقاومة التكسر (متانة عالية). 3. الدرجات الموصى بها والسيناريوهات القابلة للتطبيق  3.1 YG6X — الخيار الأول للتقطيع الدقيق للمواد الرقيقة يُعدّ YG6X كربيدًا دقيق الحبيبات يتميز بصلابة عالية (91-91.5 HRA) ومقاومة جيدة للتآكل، ويحتوي على نسبة كوبالت تبلغ حوالي 6%. تضمن بنية الحبيبات الدقيقة توزيعًا أكثر تجانسًا للكربيد، مما يسمح بشحذ الحافة بشكل أكثر حدة لتقليل مقاومة القطع، مما يجعله مثاليًا لشرائح النحاس الرقيقة، وشرائح الألومنيوم الرقيقة، ورقائق النحاس، ورقائق الألومنيوم في عمليات التقطيع عالية الدقة. بالنسبة للمواد اللينة التي يقل سمكها عن 0.5 مم، يقلل YG6X بشكل فعال من تشوه البثق والالتصاق. شفرات تقطيع دقيقة للمواد الرقيقة تُعدّ هذه المواد الخيار الأمثل لمثل هذه الظروف. مع ذلك، ونظرًا لمتانتها المتوسطة نسبيًا، فإنّ YG6X غير مناسبة للقطع الخشن الشديد مع أحمال الصدمات. 3.2 YG8 — "الخيار متعدد الاستخدامات" الذي يوازن بين مقاومة التآكل والمتانة يحتوي YG8 على نسبة كوبالت تبلغ حوالي 8%، وصلابة تتراوح بين 89 و89.5 على مقياس HRA، وقوة تمزق عرضي أعلى من YG6X. وهو من أكثر الأنواع استخدامًا في تقطيع النحاس والألومنيوم، ومناسب لشرائح النحاس والألومنيوم ذات السماكة التقليدية (0.5-3 مم)، بالإضافة إلى رقائق الألومنيوم والنحاس. يحقق YG8 توازنًا جيدًا بين مقاومة التآكل ومقاومة الصدمات، إذ يحافظ على حدة الحواف مع تحمل أحمال الصدمات المتوسطة، مما يجعله خيارًا آمنًا لمعظم تطبيقات تقطيع النحاس والألومنيوم. 3.3 YG15 — الخيار الأول للمواد السميكة والقطع الخشن وظروف الصدمات العالية يحتوي فولاذ YG15 على نسبة كوبالت تبلغ حوالي 15%، وصلابة تتراوح بين 87 و89 على مقياس HRA، مع مقاومة عالية للكسر العرضي ومتانة ممتازة. وهو مناسب لألواح النحاس السميكة، وألواح الألومنيوم السميكة (أكثر من 3 مم)، ولعمليات القطع الخشنة التي تتضمن وصلات أو تفاوتات كبيرة في السماكة. كما أن ارتفاع نسبة الكوبالت يجعل الشفرة أقل عرضة للتشقق عند الصدمات، مما يجعلها مناسبة للقطع الخشن حيث لا تُعدّ جودة السطح عاملاً حاسماً. شفرات قطع خشنة مصنوعة من صفائح نحاسية سميكة يؤدي أداءً ممتازًا في مثل هذه الظروف. ومع ذلك، فإن مقاومته للتآكل أقل قليلاً من YG6X و YG8، لذا فهو غير مناسب للتقطيع الدقيق فائق الرقة. 3.4 كربيد ذو حبيبات فائقة النعومة - خيار ترقية لعمليات القطع الدقيقة عالية الجودة لتقطيع رقائق النحاس الرقيقة للغاية ورقائق الألومنيوم بدقة عالية (
  • قص الألواح المصنوعة من الفولاذ المقاوم للصدأ الغذائي: كيف نمنع تلوث سطح المنتج بمادة الشفرة؟
    Aug 05, 2026
    في عملية تقطيع ومعالجة ألواح الفولاذ المقاوم للصدأ المستخدمة في صناعة الأغذية، يُعد تلوث سطح المنتج بمواد الشفرات تحديًا خطيرًا يواجه العديد من المصنّعين. فعندما تصدأ الشفرة أو تتآكل، قد تنفصل جزيئات معدنية دقيقة وتستقر في سطح اللوح، مما يؤدي إلى عدم مطابقة المنتج لمعايير سلامة الأغذية، بل وقد يُشكّل خطرًا لانتقال المعادن الثقيلة. وبناءً على معايير مواد التلامس مع الأغذية وسنوات من الخبرة في مجال التقطيع، تُقدّم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة تحليلًا منهجيًا لكيفية القضاء على مخاطر التلوث من جانب الشفرة. 1. من أين يأتي التلوث؟ - تحليل ثلاثة مصادر للتلوث  1. تلوث الصدأ وغبار المعادن أثناء القص، تُنتج شفرات الفولاذ الكربوني العادي أو الفولاذ منخفض السبائك برادة حديدية دقيقة تلتصق بسطح ألواح الفولاذ المقاوم للصدأ. في البيئات الرطبة، تتأكسد هذه البرادة الحديدية وتصدأ، مُشكّلةً بقع صدأ صفراء بنية يصعب إزالتها، مما يُؤثر سلبًا على مظهر الألواح المُناسب للاستخدام الغذائي ومقاومتها للتآكل. 2. تلوث هجرة العناصر المعدنية الثقيلة وفقًا للمعيار الوطني لسلامة الأغذية GB 4806.9-2016 "المواد والمنتجات المعدنية الملامسة للأغذية"، يجب ألا تُسبب المواد المعدنية التي تلامس الطعام مباشرةً أي ضرر على صحة الإنسان. ويمكن أن تنتقل العناصر الضارة، مثل الرصاص والكادميوم والزرنيخ، الموجودة في الشفرات العادية، إلى سطح المنتج عند ملامستها للطعام أو في البيئات الرطبة. 3. التلوث الناتج عن التلامس المتبادل بعد أن تتلامس الشفرات مع أدوات الفولاذ الكربوني أو طاولات العمل أو غيرها من المواد غير الغذائية، قد تتلوث أسطحها بأيونات الحديد أو الملوثات، والتي تنتقل بعد ذلك إلى ألواح الفولاذ المقاوم للصدأ. 2. كيف يمكن القضاء على التلوث من جانب الشفرة؟ - خمسة إجراءات أساسية 1. اختر مواد شفرات متوافقة مع معايير سلامة الغذاء ل شفرة من الفولاذ المقاوم للصدأ الغذائييجب أن تتوافق مواد الشفرات مع معيار GB 4806.9-2016. ووفقًا للوائح إدارة الغذاء والدواء الأمريكية، يجب ألا يقل محتوى الكروم في الفولاذ المقاوم للصدأ المستخدم في ملامسة الطعام عن 16%. توصي شركة مينغ باي للتكنولوجيا بخيارات المواد التالية: الفولاذ المقاوم للصدأ المارتنسيتي (420، 440C): يتميز بصلابة عالية (52-58 HRC)، وقدرة جيدة على الاحتفاظ بالحافة، مما يجعله مناسبًا لعمليات القص طويلة الأمد. وفقًا للمعيار GB 4806.9-2016، يمكن استخدام الفولاذ المقاوم للصدأ المارتنسيتي في صناعة الهيكل الرئيسي لأدوات المائدة المصنوعة من الفولاذ المقاوم للصدأ، وأدوات الحفر والطحن في آلات إنتاج الأغذية.الفولاذ المقاوم للصدأ الأوستنيتي (304، 316): يتميز بمقاومة ممتازة للتآكل، وهو مناسب للبيئات الرطبة أو الحمضية. ويحتوي النوع 316 على الموليبدينوم، مما يوفر مقاومة أقوى لتآكل أيونات الكلوريد.· كربيد صالح للاستخدام مع المواد الغذائية: بالنسبة لألواح الفولاذ المقاوم للصدأ عالية الصلابة أو التي تحتوي على شوائب، يمكن استخدام كربيد الحبيبات فائقة النعومة الذي يلبي متطلبات ملامسة الطعام، مما يجمع بين مقاومة التآكل والسلامة.  2. التحكم بدقة في تشطيب سطح الحافة تؤثر خشونة السطح بشكل مباشر على قدرة الملوثات على الالتصاق وصعوبة التنظيف. يجب ألا تتجاوز قيمة خشونة السطح (Ra) للأسطح الملامسة للأغذية 0.8 ميكرومتر. وللتطبيقات التي تتطلب أعلى معايير النظافة، يُنصح بصقل الحواف لتصل قيمة Ra إلى 0.1-0.4 ميكرومتر، مما يقلل بشكل ملحوظ من الالتصاق ونمو البكتيريا. شفرات تقطيع مصنوعة من الفولاذ المقاوم للصدأ المصقول والمناسب للاستخدام مع الطعام يمكن لشركة مينغ باي للتكنولوجيا تحقيق قيم Ra للحواف منخفضة تصل إلى 0.05 ميكرومتر، مما يمنع التصاق الملوثات بشكل مادي.  3. وضع إجراءات صارمة للتعامل مع الشفرات ارتدِ قفازات غير كاشطة: شفرات صالحة للاستخدام مع الطعام يجب التعامل معها باستخدام قفازات غير كاشطة (جلدية أو كيفلار أو نتريل) لمنع بقع العرق والزيوت من تلويث سطح الشفرة.• استخدم أدوات مناولة مخصصة: استخدم أدوات رفع بلاستيكية أو خشبية أو مصنوعة من الفولاذ المقاوم للصدأ عند تحريك الشفرات. يجب عدم ملامسة أدوات الفولاذ الكربوني للشفرات.• شفرات مخصصة للاستخدام المخصص: يجب عدم خلط الشفرات المخصصة للأغذية مع الشفرات غير المخصصة للأغذية. يُنصح باستخدام نظام ترميز لوني لتمييز الاستخدامات.  4. إدارة تخزين الشفرات العلمية • رفوف مخصصة للشفرات: استخدم رفوفًا مصنوعة من الخشب أو البلاستيك أو الفولاذ المقاوم للصدأ، مع تخزين كل شفرة على حدة لتجنب الخدوش الناتجة عن التلامس المتبادل.· أغطية الحماية من الغبار: استخدم أغطية الشفرات أثناء التخزين لمنع التصاق الغبار والمواد الغريبة.• التحكم البيئي: يجب التحكم في رطوبة منطقة التخزين عند 40٪ - 60٪ لتجنب الصدأ في البيئات الرطبة.  5. الحماية المدعومة بالطلاء في ظروف العمل الخاصة، يمكن اختيار الشفرات ذات الطلاءات الغذائية: طلاء DLC: معامل احتكاك منخفض يصل إلى 0.1، وأداء ممتاز في مقاومة الالتصاقطلاء TiAlN: مقاوم للحرارة حتى 800 درجة مئوية، مناسب للتقطيع عالي السرعة لا تعمل الطلاءات على تقليل حرارة الاحتكاك فحسب، بل تشكل أيضًا حاجزًا ماديًا بين ركيزة الشفرة واللوحة، مما يقلل من خطر هجرة المعدن. 3. حلول شفرات التقطيع الغذائية من شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة سلسلة شفرات مخصصة لتقطيع ألواح الفولاذ المقاوم للصدأ المستخدمة في صناعة الأغذية: · شفرات تقطيع مخصصة مصنوعة من الفولاذ المقاوم للصدأ والمناسب للاستخدام مع الطعاممصنوع من مواد 420/440C أو 304/316، متوافق مع معيار GB 4806.9-2016· حافة مصقولة كمرآة، Ra ≤ 0.05 ميكرومتر· طبقات اختيارية من نوع DLC/TiAlN صالحة للاستخدام مع المواد الغذائية· تأتي كل دفعة من الشفرات مع تقارير اختبار المواد وإقرارات سلامة ملامسة الطعامخدمات تقييم مخاطر التلوث في الموقع خاتمة الوقاية من التلوث في الفولاذ المقاوم للصدأ المستخدم في صناعة الأغذية تُعدّ عملية قصّ الألواح عملية شاملة تبدأ من مواد الشفرات وصولاً إلى إجراءات التشغيل. فاختيار مادة الشفرة المناسبة، والتحكم في جودة السطح، وتوحيد عمليات المناولة والتخزين، واختيار الطلاءات الملائمة، كلها خطوات بالغة الأهمية لضمان امتثال المنتج النهائي لمعايير سلامة الغذاء. شركة مينغ باي للتكنولوجيا على أتمّ الاستعداد لمساعدتكم في حماية خط الدفاع الأول لسلامة الغذاء من خلال خدمات احترافية. شفرة تقطيع صالحة للاستخدام مع الطعام حلول.  وحدة الأسئلة الشائعة: س1: هل يمكن استخدام شفرات السبائك العادية لقص ألواح الفولاذ المقاوم للصدأ المستخدمة في صناعة الأغذية؟ج: غير مُوصى به. قد تحتوي الشفرات المصنوعة من السبائك العادية على عناصر ضارة مثل الرصاص والكادميوم، كما أنها لا تتمتع بمقاومة كافية للتآكل، مما يجعلها عرضة للصدأ وتلوثها ببرادة الحديد. يجب أن تكون الشفرات مصنوعة من الفولاذ المقاوم للصدأ أو الكربيد المُناسب للاستخدام مع المواد الغذائية، والمتوافق مع معيار GB 4806.9-2016. س2: ما هي مواصفات التشطيب السطحي المطلوبة لشفرات السكاكين المستخدمة في صناعة الأغذية؟ج: يجب ألا تتجاوز قيمة خشونة السطح (Ra) للأسطح الملامسة للأغذية 0.8 ميكرومتر. بالنسبة لتقطيع ألواح الفولاذ المقاوم للصدأ عالية النظافة والمخصصة للأغذية، يُنصح بصقل الحواف لتصل قيمة Ra إلى 0.1-0.4 ميكرومتر. توفر شركة مينغ باي للتكنولوجيا حوافًا مصقولة بدقة عالية تصل قيمة Ra فيها إلى 0.05 ميكرومتر. س3: هل يمكن الاستمرار في استخدام شفرة صدئة لقص الصفائح الغذائية؟ج: لا. تنتج الشفرات الصدئة غبار الصدأ الذي يلوث سطح الصفيحة، كما أن المناطق الصدئة بيئة خصبة لتكاثر البكتيريا. بمجرد اكتشاف بقع الصدأ، يجب إخراج الشفرة من الخدمة فورًا وإزالتها من قبل متخصص أو استبدالها. س4: ما الفرق بين ألواح الفولاذ المقاوم للصدأ المستخدمة في صناعة الأغذية وألواح الفولاذ المقاوم للصدأ العادية فيما يتعلق بمتطلبات الشفرة؟أ: تتميز ألواح الفولاذ المقاوم للصدأ المستخدمة في صناعة الأغذية بمتطلبات جودة سطح عالية للغاية. فأي تلوث ببرادة الحديد أو خدوش أو بقع صدأ قد يجعل المنتج غير مطابق للمواصفات. لذلك، يجب أن تُصنع الشفرات من مواد غذائية ذات مقاومة ممتازة للتآكل، وأن يكون تشطيب الحواف أعلى بكثير من متطلبات القطع العادية. س5: هل الشفرات المطلية آمنة للاستخدام في تطبيقات الأغذية؟ج: طالما أن مادة الطلاء تتوافق مع معايير ملامسة الأغذية (مثل GB 4806.10)، فهي آمنة. تُستخدم طلاءات مثل DLC وTiAlN على نطاق واسع في صناعة الأغذية. فهي لا تقلل الاحتكاك والالتصاق فحسب، بل تُشكّل أيضًا حاجزًا ماديًا بين قاعدة الشفرة واللوحة، مما يقلل من خطر انتقال المعدن. جميع الشفرات المطلية من شركة مينغ باي للتكنولوجيا متوافقة مع معايير سلامة الأغذية ذات الصلة. الموقع الإلكتروني: www.mingbaiblade.com
  • نتوءات حادة على الحواف المقطوعة أثناء تقطيع شرائح الفولاذ المقاوم للصدأ - كيفية ضبط معلمات حافة شفرات آلة التقطيع؟
    Aug 03, 2026
    في عمليات تقطيع شرائح الفولاذ المقاوم للصدأ، تُعدّ النتوءات الحادة على حافة القطع من أكثر شكاوى الجودة شيوعًا. عند مواجهة هذه النتوءات، يكتفي العديد من المشغلين بمعرفة كيفية "ضبط الفجوة"، متجاهلين التأثير الحاسم لمعايير الحافة نفسها على هذه النتوءات. شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة، استنادًا إلى سنوات من الخبرة في تقطيع الفولاذ المقاوم للصدأ، تُقدّم لكم حلًا منهجيًا لضبط معايير الحافة. 1. تحليل الأسباب الجذرية للنتوءات في شريط الفولاذ المقاوم للصدأ يتميز الفولاذ المقاوم للصدأ بثلاث خصائص - صلابة عالية، وميل كبير للتصلب بالتشكيل، وموصلية حرارية منخفضة - مما يجعل مشكلة النتوءات الناتجة عن القطع أكثر تعقيدًا بكثير من مشكلة الفولاذ الكربوني العادي. المسارات الرئيسية لتكوين النتوءات: • تآكل الحواف ← زيادة قوة القص ← تمزق المادة بدلاً من قطعها ← زيادة النتوءاتزاوية حافة غير مناسبة ← مقاومة قطع مفرطة ← تدفق جانبي للمادة ← نتوءات ناتجة عن تدحرج الحافة• عدم كفاية تشطيب سطح الحافة ← معامل احتكاك عالٍ ← التصاق المادة بالحافة ← نتوءات غير متساوية  2. ضبط زاوية الحافة 1. تقليل زاوية الحافة (زاوية الوتد) كلما كانت زاوية الحافة أصغر، كانت الشفرة أكثر حدة وأقل مقاومة للقطع. الزوايا الموصى بها لـ شفرات حادة لتقطيع شرائح الفولاذ المقاوم للصدأ: الفولاذ المقاوم للصدأ التقليدي (304، 316): زاوية إسفين 22°-25°• فولاذ مقاوم للصدأ عالي الصلابة (430، مارتنسيتي): زاوية إسفين 25°-28°شريط من الفولاذ المقاوم للصدأ فائق الرقة (100 متر/دقيقة): 10°-12°درجات الفولاذ المقاوم للصدأ عالية الالتصاق: 12°-15°  3. التخميل الدقيق للحواف الحافة الحادة تقطع بسهولة ولكنها تنطوي على خطر كبير لحدوث تشققات دقيقة. شفرة قطع دائرية من الفولاذ عالي السرعة يوصى بإجراء عملية التخميل الدقيق: · نصف قطر الحافة R=0.005-0.010 مم (حادة للغاية، مناسبة للشرائح الرقيقة)· نصف قطر الحافة R=0.010-0.015 مم (معالج بالتخميل الدقيق، مناسب للفولاذ المقاوم للصدأ التقليدي)· نصف قطر الحافة R=0.015-0.020 مم (معالجة بشكل معتدل، مناسبة للشرائح السميكة أو القطع عالي السرعة) 3. تحسين تشطيب سطح الحافة يُعد تشطيب سطح الحافة أحد العوامل الرئيسية في التحكم في النتوءات. المعايير الموصى بها: خشونة سطح الحافة Ra ≤ 0.1 ميكرومتر (درجة المرآة)• سطح التلامس مع الرقاقة (سطح القطع) Ra ≤ 0.2 ميكرومتر• سطح التلامس الجانبي (سطح تلامس المادة) Ra ≤ 0.1 ميكرومتر شفرات تقطيع من الفولاذ المقاوم للصدأ عالي الجودة يمكن أن يقلل بشكل فعال من التصاق المواد ويخفض ارتفاع النتوءات بنسبة 30٪ - 50٪.  4. الضبط المنسق للفجوة الجانبية ومعلمات الحافة بعد ضبط معلمات الحافة، يجب أيضًا ضبط الفجوة الجانبية وفقًا لذلك: • حافة حادة + فجوة صغيرة (5%-7% من سمك المادة): مناسبة للتقطيع الدقيق للشرائح الرقيقةحافة معالجة بالتخميل الدقيق + فجوة متوسطة (7%-9% من سمك المادة): مناسبة للفولاذ المقاوم للصدأ التقليدي• حافة مُخَمَّلة + فجوة كبيرة (9%-12% من سُمك المادة): مناسبة للشرائح السميكة أو التقطيع عالي السرعة 5. تحسين النتوءات بشكل إضافي من خلال الطلاء يمكن للطلاءات المناسبة أن تقلل الاحتكاك والالتصاق، مما يحسن بشكل غير مباشر من النتوءات: طلاء TiAlN: مناسب للتقطيع عالي السرعة، ومقاوم للحرارة حتى 800 درجة مئويةطلاء DLC: مناسب للفولاذ المقاوم للصدأ عالي الالتصاق، بمعامل احتكاك منخفض يصل إلى 0.1طلاء CrN: مناسب للبيئات المسببة للتآكل، يتميز بأداء ممتاز في مقاومة الالتصاق ل شفرات تقطيع مطلية بمادة مضادة للالتصاقيُنصح باستخدام حافة مصقولة كالمرآة للحصول على نتائج أفضل.  6. إجراءات التعديل في الموقع 1. أولاً، افحص زاوية الحافة الحالية وتشطيب السطح.2. احسب زاوية الحافة الموصى بها بناءً على درجة الفولاذ المقاوم للصدأ وسمكه.3. العودة إلى المصنع أو إجراء عملية إعادة الطحن في الموقع لتحقيق الزاوية المستهدفة.4. قم بتلميع الحافة حتى Ra ≤ 0.1 ميكرومتر.5. أعد ضبط الفجوة الجانبية.6. قم بإجراء قطع تجريبي ولاحظ التغيرات في النتوءات.7. اضبط بدقة حتى تصبح النتوءات مطابقة للمعايير. 7. حلول شفرات القطع المصنوعة من الفولاذ المقاوم للصدأ من شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة شفرات مخصصة لتقطيع شرائح الفولاذ المقاوم للصدأ: · شفرات تقطيع مخصصة من الفولاذ المقاوم للصدأزاوية الحافة قابلة للتخصيص وفقًا لظروف العمل.· تلميع الحواف بدرجة المرآة، Ra ≤ 0.05 ميكرومتر.· طبقات اختيارية من TiAlN/DLC/CrN.· خدمات فحص وضبط معلمات الحواف في الموقع.  خاتمة غالباً ما لا تُعزى النتوءات الحادة على حافة القطع أثناء تقطيع شرائح الفولاذ المقاوم للصدأ إلى مشكلة في المعدات، بل إلى مشكلة في خصائص الحافة نفسها. من خلال تحسين زاوية الحافة، وزاوية الخلوص، وقيمة التخميل، وتشطيب السطح، والتنسيق مع الطلاء وتعديلات الفجوة الجانبية، يمكن التحكم بفعالية في مشاكل النتوءات. شركة مينغ باي للتكنولوجيا على أتم الاستعداد لمساعدتكم في حل مشاكل النتوءات من خلال حلول احترافية لشفرات تقطيع الفولاذ المقاوم للصدأ. وحدة الأسئلة الشائعة س1: ما هي مدة بقاء الحافة المشحوذة في عملية تقطيع شرائح الفولاذ المقاوم للصدأ؟ج: يعتمد ذلك على نوع الفولاذ المقاوم للصدأ وطول القطع. بالنسبة للفولاذ المقاوم للصدأ التقليدي من نوع 304، تكفي عملية إعادة الشحذ عادةً لقطع ما بين 5000 و10000 متر من القطع المتواصل. يُنصح بفحص الحافة في كل وردية عمل وإعادة شحذها بمجرد ظهور نتوءات ملحوظة. س2: هل زاوية الحافة الأصغر أفضل دائمًا؟ج: لا. الزاوية الأصغر تُسهّل القطع، لكنها تُقلّل من قوة الحافة. ​​الزاوية الصغيرة جدًا تُؤدي إلى التكسّر وقصر عمر القطعة. بالنسبة لقطع الفولاذ المقاوم للصدأ، نوصي بزاوية تتراوح بين 22° و25°، مع إمكانية التعديل الدقيق بناءً على سُمك المادة وصلابة المعدات. س3: هل تتطلب درجات الفولاذ المقاوم للصدأ المختلفة معايير حواف مختلفة؟ج: نعم. بالنسبة للفولاذ الأوستنيتي مثل 304/316، استخدم زاوية حافة تتراوح بين 22° و24° وزاوية خلوص تتراوح بين 8° و10°. أما بالنسبة للفولاذ الفريتي مثل 430، فاستخدم زاوية حافة تتراوح بين 25° و27° وزاوية خلوص تتراوح بين 10° و12°. وبالنسبة للفولاذ المارتنسيتي عالي الصلابة، استخدم زاوية حافة تتراوح بين 28° و30° مع تخميل متوسط. س4: هل هناك فرق كبير في التحكم في النتوءات بين الشفرات المطلية وغير المطلية؟ج: نعم، هناك فرق كبير. مع نفس معايير الحافة، يمكن لطلاءات TiAlN أو DLC أن تقلل ارتفاع النتوءات بنسبة 30% إلى 50%، وتقلل الالتصاق، وتنتج نتوءات أكثر تجانسًا. يُنصح بشدة باستخدام الشفرات المطلية لتقطيع الفولاذ المقاوم للصدأ. س5: أيهما يؤثر على النتوءات أكثر - الفجوة الجانبية أم معايير الحافة؟ ج: كلاهما على نفس القدر من الأهمية. تحدد معايير الحافة قدرة القطع، بينما تحدد الفجوة الجانبية درجة التمزق. والنهج الصحيح هو تحسين معايير الحافة أولاً، ثم ضبط الفجوة الجانبية بدقة بناءً على نتائج القطع التجريبية. يعمل هذان العاملان معًا لتحقيق أفضل جودة لحافة القطع.الموقع الإلكتروني: www.mingbaiblade.com
  • في عملية شق أقطاب بطاريات الليثيوم، تتشقق الشفرات الدائرية بشكل متكرر - كيف يمكن لتحسين المواد حل هذه المشكلة؟
    Jul 30, 2026
    في عمليات تقطيع أقطاب بطاريات الليثيوم، يحدث تكسر متكرر لـ شفرات دائرية تُعدّ مشكلة التكسّر مشكلةً مُستعصيةً تُؤرّق العديد من خطوط الإنتاج. لا يقتصر تأثيرها على تكوين نتوءاتٍ زائدةٍ وتساقطٍ كثيفٍ للمسحوق على حافة القطب الكهربائي فحسب، بل قد تُؤدّي أيضًا إلى ثقب الفاصل، مُسبّبةً مخاطر حدوث ماس كهربائي في البطارية. يلجأ العديد من المستخدمين في البداية إلى تعديل معايير المعدات، لكن شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية تُؤكّد أن السبب الجذري للتكسّر المُتكرّر غالبًا ما يكمن في عدم التوافق بين مادة الشفرة وظروف التشغيل. تُقدّم هذه المقالة حلًا منهجيًا من منظور المواد. 1. الأسباب الجذرية للتشقق في عملية شق الأقطاب الكهربائية تتكون أقطاب بطاريات الليثيوم من موصلات تيار مصنوعة من رقائق الألومنيوم/رقائق النحاس، بالإضافة إلى طبقات طلاء للأقطاب الموجبة والسالبة. تتميز هذه الطبقات بصلابتها وهشاشتها. أثناء عملية القطع، يجب أن تقطع الشفرات الدائرية طبقة الطلاء ورقائق المعدن في آنٍ واحد، مما يمثل تحديًا مزدوجًا يتمثل في صلابة الحواف ومتانتها. تشمل الأسباب الرئيسية للتشقق ما يلي: تأثير جزيئات الطلاء الصلب: تتميز مواد الأقطاب الموجبة مثل فوسفات الحديد الليثيوم بصلابة عالية، مما يخلق تأثيرات دقيقة على الحافة أثناء القطع.تقلبات سمك الرقاقة: تؤدي انحرافات السماكة التي تتجاوز 3 ميكرومتر في جامع التيار إلى قوى قطع غير متساوية.صلابة الشفرة غير كافيةالكربيد صلب ولكنه هش، ومقاومته للصدمات ضعيفة.عيوب دقيقة في الحواف: تتشكل الشقوق الدقيقة أثناء عملية الطحن وتنتشر تحت تأثير الإجهاد المتناوب.  2. أربعة اتجاهات لتحسين استخدام الموادn 1. اختر ركيزة كربيد ذات حبيبات فائقة النعومة يحتوي الكربيد التقليدي على حبيبات خشنة، وتكون جزيئات الكربيد عرضة للانفصال تحت تأثير الصدمات، مما يشكل نقطة البداية للتشقق. شفرات دائرية من كربيد ذي حبيبات فائقة النعومة يُستخدم مسحوق كربيد التنجستن بحجم حبيبات ≤ 0.5 ميكرومتر في عملية تقطيع أقطاب بطاريات الليثيوم، مما يحقق صلابة تتراوح بين 90 و93 HRA (ما يعادل 68-75 HRC). يضمن التركيب الحبيبي الدقيق توزيعًا أكثر تجانسًا للكربيد، مما يُحسّن بشكل ملحوظ مقاومة التكسر الدقيق. كما يُمكن للركيزة ذات الحبيبات فائقة الدقة أن تزيد من قوة الكسر العرضي بنسبة 20-30%، مما يُقلل بشكل جذري من حدوث التكسر.  2. مطابقة درجات الكربيد المختلفة تختلف متطلبات الصلابة للشفرات باختلاف مواد الأقطاب الكهربائية: أنود رقائق النحاس (القطب السالب): مرونة جيدة، تتطلب صلابة شفرة أعلى - يوصى باستخدام YG10X (HRA90.5).كاثود من رقائق الألومنيوم (القطب الموجب): طبقة أكسيد سطحية عالية الصلابة - يوصى باستخدام YG12X (HRA91.5)، والتي يمكن أن تطيل العمر بمقدار 2.3 مرة مقارنة بـ YG8 على رقائق الألومنيوم.أقطاب كهربائية مطلية: مواد الطلاء صلبة وهشة، مما يتطلب شفرات ذات صلابة أعلى وحواف حادة. 3. تطبيق طبقات PVD لتعزيز مقاومة الصدمات على الحواف لا تعمل الطلاءات على تحسين مقاومة التآكل فحسب، بل تقلل أيضًا من معامل الاحتكاك وتقلل من التكسر الناتج عن الالتصاق. شفرات دائرية مطلية مقاومة للتآكل ذات صلابة عالية فعالة للغاية في تقطيع بطاريات الليثيوم: طلاء TiAlN: يقلل ارتفاع النتوءات بنسبة 35٪ - 42٪ على أقطاب رقائق النحاس.طلاء DLC: يقلل من النتوءات بنسبة 50٪ - 58٪ على أقطاب رقائق الألومنيوم، بمعامل احتكاك منخفض يصل إلى 0.1 (غير مطلي 0.4).طلاء TiCNيقلل من التصاق النحاس/الألومنيوم بنسبة 40%.  4. تحسين تصميم هندسة الحواف تؤثر زاوية الحافة بشكل مباشر على احتمالية حدوث التكسر. شفرات دائرية عالية الدقة لشق الأقطاب الكهربائية يُنصح باستخدامها مع: زاوية الحافة 25°-35°، لتحقيق التوازن بين الحدة والقوة.يتم التحكم في نصف قطر الحافة في حدود 3 ميكرومتر، مما يحافظ على الحدة مع تجنب التكسر الدقيق.صقل سطح المرآة إلى Ra ≤ 0.1 ميكرومتر، بدون أي تشقق تحت تكبير 50-100 مرة.  3. توصيات دعم تعديل العملية بعد تحسين المواد، يوصى أيضاً بإجراء التعديلات التالية على العملية: فجوة الشفرةيتم التحكم في الفجوة بنسبة 10-20% من إجمالي سمك القطب. الفجوة الكبيرة جدًا (>0.1 مم) تُسبب نتوءات؛ أما الفجوة الصغيرة جدًا فتُسبب تساقط المسحوق.سرعة القطعيتم التحكم في السرعة عند 60-120 متر/دقيقة. السرعة الزائدة تزيد من حرارة الاحتكاك.فحص دوري: افحص الحافة كل 4 ساعات؛ إذا كان التكسر >0.03 مم، فستكون هناك حاجة لإعادة الشحذ. 4. حلول شفرات تقطيع الأقطاب الكهربائية من شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة سلسلة شفرات مخصصة لشق أقطاب بطاريات الليثيوم: شفرات دائرية لقطع الأقطاب الكهربائية المصنوعة من كربيد ذي حبيبات فائقة النعومة: حجم الحبيبات ≤ 0.5 ميكرومتر، الصلابة HRA90-93.طلاءات اختيارية من TiAlN/DLC/TiCN، تتناسب مع الحل الأمثل لمواد الأقطاب الموجبة/السالبة.حواف مصقولة بلمسة نهائية عاكسة، بدون تشقق تحت تكبير 50x.توصيات بشأن اختيار المواد وتشخيص ظروف العمل في الموقع.  5. مقارنة الحالات كان مصنع لبطاريات الليثيوم يقوم بتقطيع مادة قطب الليثيوم الحديدي الموجب. كانت الشفرات الدائرية الكربيدية العادية تتشقق كل ساعتين، مما يتسبب في ظهور نتوءات تتجاوز الحد المسموح به. بعد التحول إلى استخدام قطب كربيد ذي حبيبات فائقة النعومة من شركة مينغ باي للتكنولوجيا، تم حل المشكلة. شفرات دائرية قاطعة مع طلاء TiAlN، امتد الوقت بين أحداث التقطيع إلى 12 ساعة، وزاد عمر الشفرة بمقدار 4 مرات، وتم التحكم في نتوءات القطب الكهربائي باستمرار في حدود 5 ميكرومتر.  خاتمة غالباً ما ينجم التكسر المتكرر للشفرات الدائرية في عملية تقطيع أقطاب بطاريات الليثيوم عن نوعية المادة المستخدمة. ويمكن للتحسينات المنهجية للمواد - بدءاً من استخدام ركيزة كربيد فائقة النعومة، ومطابقة الدرجات، وطلاءات الترسيب الفيزيائي للبخار، وصولاً إلى تحسين هندسة الحواف - أن تقلل بشكل كبير من التكسر وتطيل عمر الشفرة. شركة مينغ باي للتكنولوجيا على أتم الاستعداد لمساعدتكم في التغلب على تحديات تكسر الأقطاب الكهربائية من خلال حلول مواد احترافية.الموقع الإلكتروني: www.mingbaiblade.com
  • بعد التخزين طويل الأمد، تظهر بقع الصدأ على الحافة القاطعة للشفرات الدائرية - هل سيؤثر ذلك على الأداء؟
    Jul 28, 2026
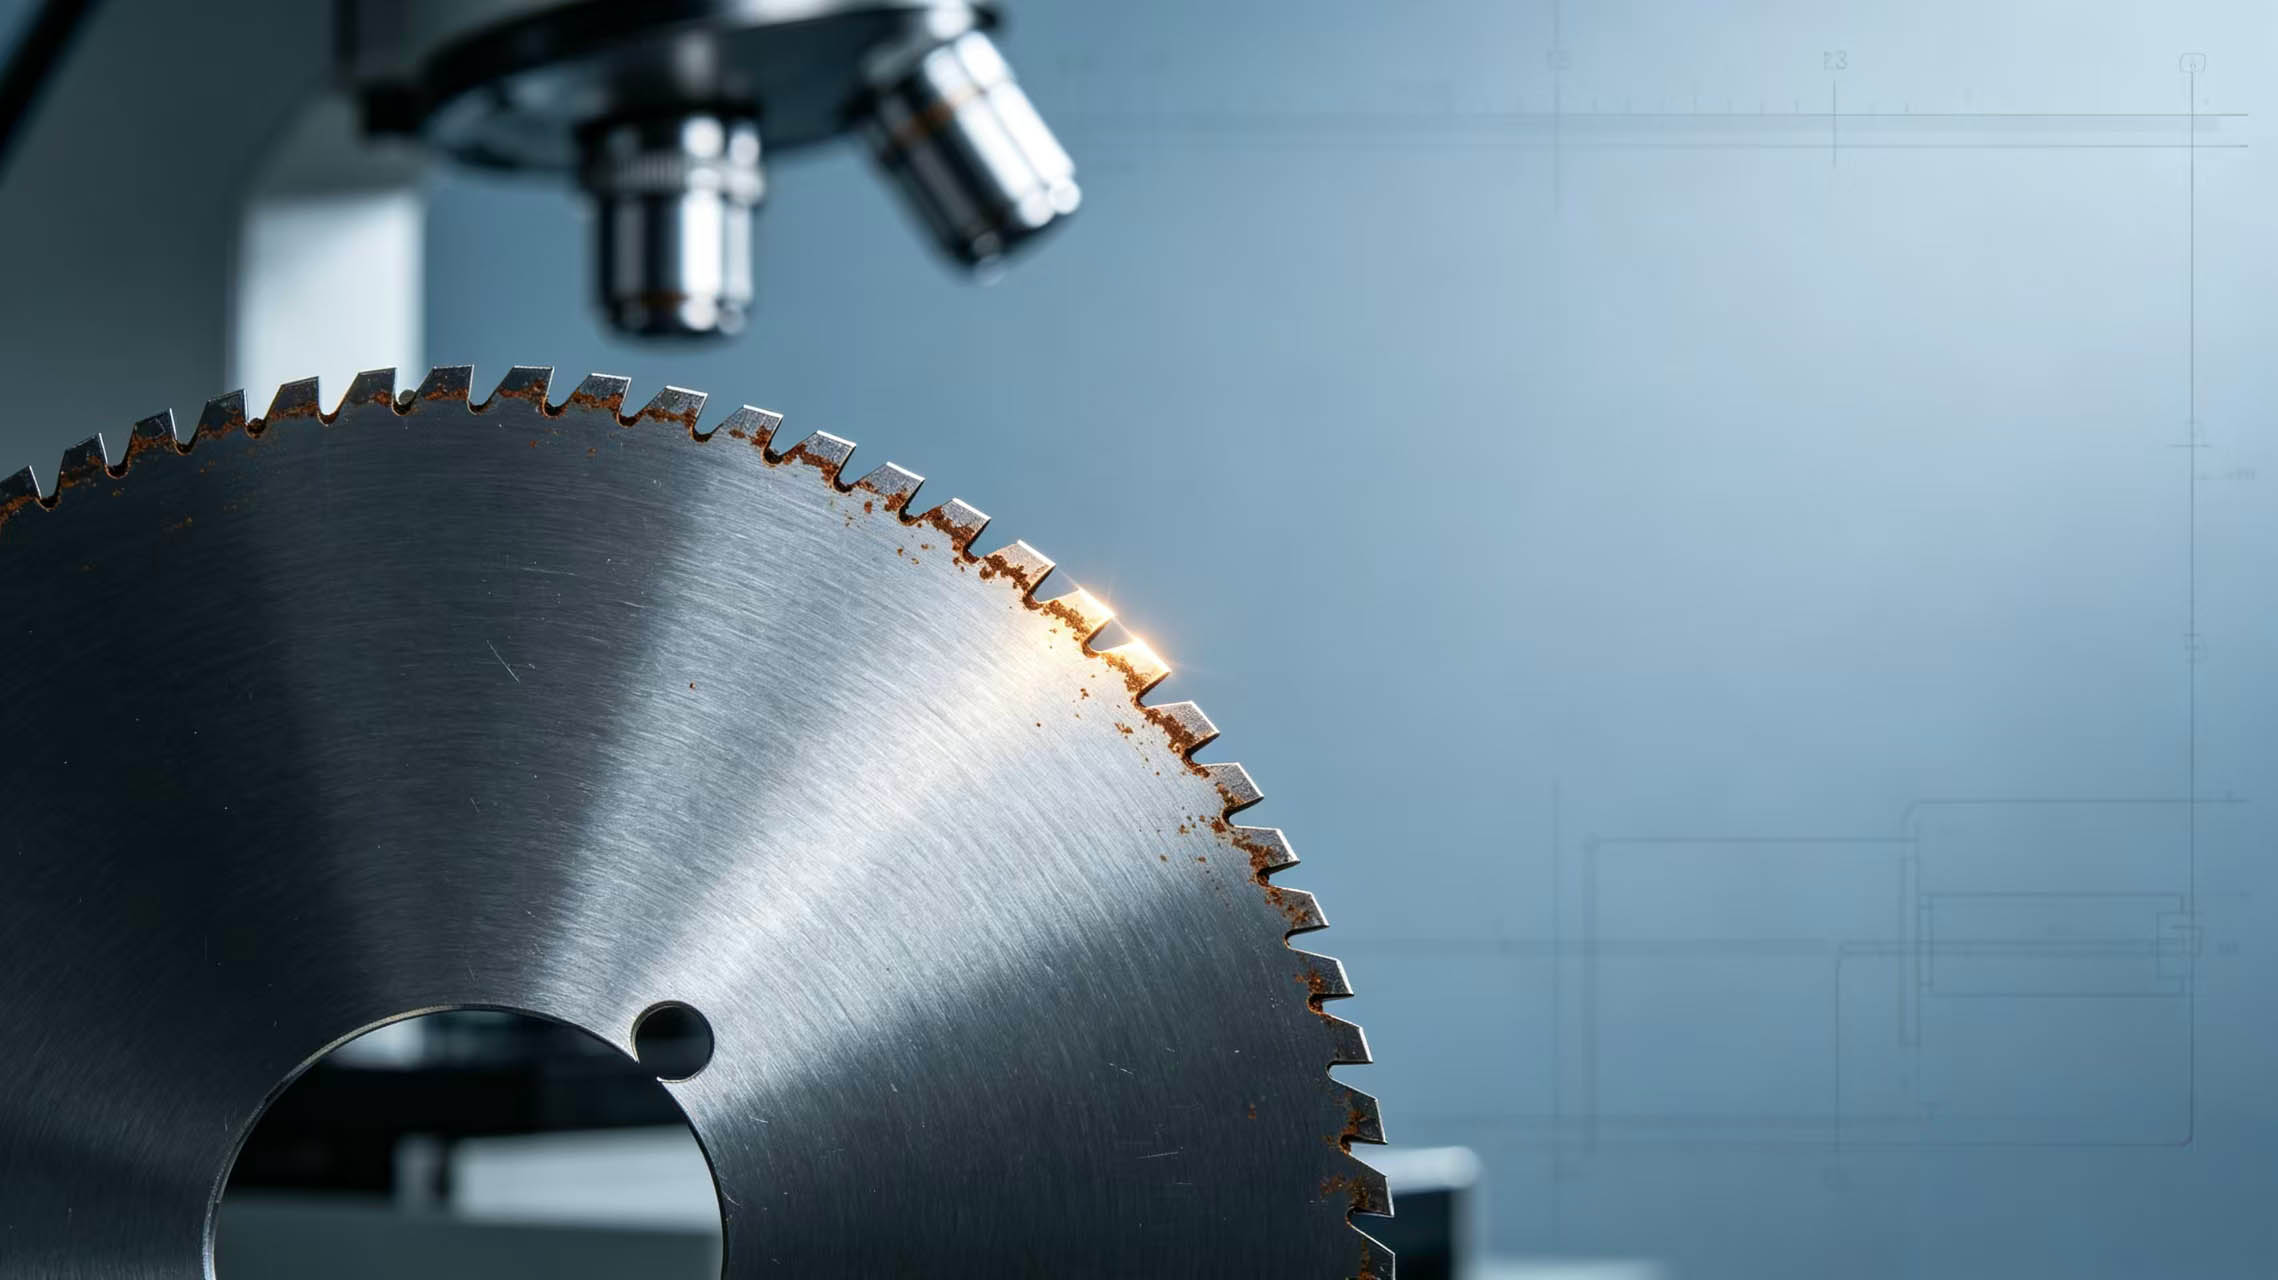
    في إنتاج التقطيع، يقوم العديد من المستخدمين باستعادة شفرات دائرية بعد تخزينها لفترات طويلة في المستودعات، قد تظهر بقع صدأ بنية مصفرة على حافة القطع. عند مواجهة هذه البقع، يبرز التساؤل الأكثر شيوعًا: هل تؤثر هذه البقع على أداء القطع؟ وهل لا يزال بالإمكان استخدام الشفرة؟ تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية، استنادًا إلى علم المواد والخبرة الميدانية، معايير علمية للتقييم وتوصيات للتعامل مع هذه المشكلة. 1. طبيعة ومخاطر بقع الصدأ تنتج بقع الصدأ عن تفاعلات كيميائية كهربائية بين سطح المعدن للشفرة والأكسجين والرطوبة الموجودة في الهواء. شفرات ميكانيكية دقيقة عندما تُصنع هذه المواد من الفولاذ عالي الكربون، والفولاذ عالي السرعة، ومواد مماثلة، يبدأ الصدأ بالتغلغل من السطح إلى الداخل. وتعتمد أضرار بقع الصدأ على ثلاثة عوامل: الموقع، والعمق، والشكل. 2. ثلاثة أنواع من بقع الصدأ على حافة القطع  صدأ سطحي خفيفالخصائص: صدأ مسحوقي بني مصفر، موجود فقط على السطح، العمق < 0.01 مم، قابلة للإزالة بقطعة قماش.التأثير: بعد الإزالة، لا تبقى أي حفر مرئية على الحافة - وهذا لا يؤثر على الأداء. صدأ تنقيري (متوسط)الخصائص: بقع بنية داكنة أو سوداء، بعمق 0.01-0.03 مم، تاركة حفرًا صغيرة بحجم وخزة الدبوس بعد إزالتها.التأثير: قد يؤثر على جودة القطع، وذلك حسب ظروف العمل المحددة. صدأ متقرح/حفري (شديد)الخصائص: انخفاضات بنية داكنة أو سوداء، عمقها > 0.03 مم، تاركة حفرًا أو أخاديد واضحة بعد الإزالة.التأثير: يؤثر بشكل كبير على الأداء، مما يتسبب في ظهور نتوءات أو تشقق أثناء القطع - يوصى بالاستبدال. 3. طريقة من أربع خطوات لتحديد ما إذا كانت بقع الصدأ تؤثر على الأداء الخطوة 1: تحقق من مكان بقعة الصدأ بقع الصدأ على حافة القطع تؤثر بشكل مباشر على جودة القطع وتتطلب عناية فائقة. أما بقع الصدأ على جسم الشفرة (المناطق غير الحافة) فلا تؤثر على الأداء؛ نظفها واستخدمها. تبدأ طريقة فحص بقع الصدأ على الشفرات الدائرية المخزنة بتحديد موقعها.  الخطوة الثانية: تقييم عمق بقعة الصدأ قم بصنفرة المنطقة الصدئة برفق باستخدام ورق صنفرة ناعم أو حجر صنفرة. إذا كان السطح مستويًا وخاليًا من الحفر بعد الصنفرة، فهذا يعني وجود صدأ سطحي، ويمكنك الاستمرار في استخدام المنتج. أما إذا بقيت حفر واضحة، فهذا يعني أن الصدأ قد تغلغل في الطبقة الأساسية؛ لذا تأكد من سلامة الحواف.  الخطوة 3: التحقق من سلامة الحواف استخدم عدسة مكبرة لفحص الحافة. ​​إذا بقيت الحافة مستقيمة وسليمة، فهذا يعني أن الصدأ لم يُلحق الضرر بتكوينها. أما إذا بدت الحافة خشنة أو بها شقوق، فهذا يعني أن الصدأ قد ألحق الضرر بها. شفرات دائرية للتقطيع الدقيق سيؤثر ذلك بشكل مباشر على دقة القطع.  الخطوة الرابعة: التحقق من خلال القطع التجريبي بعد إزالة الصدأ، قم بإجراء قطع تجريبي. إذا كانت حافة القطع ناعمة وخالية من النتوءات، فسيعود الأداء إلى طبيعته. أما إذا كانت هناك نتوءات واضحة أو حواف غير مستوية، فهذا يعني أن الصدأ قد أثر على الأداء؛ يُنصح باستبدال المنتج أو إعادته إلى المصنع لإعادة شحذه.  4. مقاومة الصدأ لمواد الشفرات المختلفة شفرات دائرية من الفولاذ عالي السرعةالأكثر حساسية للصدأ. يُنصح باستبدال القطع التي يزيد عمقها عن 0.02 مم. شفرات من الكربيد: لا يصدأ الركيزة، ولكن قد تتآكل مرحلة الرابط الكوبالت؛ يجب فحص قوة الحافة. شفرات من الفولاذ المقاوم للصدأمقاومة جيدة للتآكل. عادةً ما تبقى بقع الصدأ على السطح بعمق ضحل. شفرات دائرية فائقة الرقة بالنسبة لتغليف المواد الغذائية، فإن عملية قطع الأغشية أكثر حساسية للعيوب وتتطلب عناية خاصة. شفرات مطليةيميل الصدأ إلى الحدوث حيث يكون الطلاء تالفًا؛ تأكد مما إذا كان الصدأ قد اخترق الطلاء. 5. طرق إزالة الصدأ إزالة الصدأ السريعقم بالصنفرة برفق باستخدام حجر زيت ناعم (1000 حبيبة أو أعلى) مع الزيت، أو افرك برفق بفرشاة سلكية نحاسية، ثم امسح بزيت مانع للصدأ للحماية. إزالة الصدأ بشكل معتدلقم بالصنفرة باستخدام ورق صنفرة ناعم (800-1200 حبيبة) حتى يصبح السطح لامعًا، مع الحرص على عدم تغيير شكل الحافة. ​​ثم افحص سلامة الحافة باستخدام عدسة مكبرة. معالجة عميقة للصدأإما التخلص منه مباشرةً، أو إعادته إلى شركة مينغ باي للتكنولوجيا لتقييمه ومعرفة ما إذا كان بالإمكان ترميمه من خلال إعادة الشحذ. إذا كانت الحافة سليمة بعد إعادة الشحذ، فيمكن الاستمرار في استخدامه. 6. كيف يمكن منع ظهور بقع الصدأ أثناء التخزين؟ • التحكم في رطوبة بيئة التخزين بين 40% و60%.· تخزين طويل الأمد شفرات تقطيع مخصصة ينبغي طلاؤها بزيت مانع للصدأ وتغليفها بتفريغ الهواء.• فحص المخزون بانتظام، وإجراء فحص عشوائي كل 3 أشهر.• قم بتخزين الشفرات المصنوعة من مواد مختلفة بشكل منفصل لتجنب التآكل الجلفاني.  7. خدمات فحص الصدأ من شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة تقييم الصدأ للشفرات الدائرية المخزنة خدمات: • فحص بصري مجاني لتحديد نوع الصدأ وعمقه.• فحص سلامة الحواف بالمجهر.• تقديم توصيات بشأن الإصلاح أو الاستبدال.خدمات احترافية لإزالة الصدأ وإعادة شحذ الشفرات القابلة للإصلاح. خاتمة لا تعني بقع الصدأ على حافة القطع للشفرات الدائرية بعد التخزين لفترة طويلة بالضرورة تلف الشفرة. يمكن تنظيف الصدأ السطحي ولا يؤثر على الأداء. أما الصدأ المتآكل فيتطلب تحديد موقعه وعمقه. يجب التخلص من الشفرة المتآكلة أو المتضررة من الحافة أو إعادتها للإصلاح. الخطوات الأساسية هي: "تحديد الموقع، قياس العمق، فحص الحافة، والتحقق من خلال القطع التجريبي". شركة مينغ باي للتكنولوجيا على أتم الاستعداد لتقديم خدمات فحص وإصلاح الصدأ الاحترافية لكم.موقع إلكتروني: www.mingbaiblade.com
  • بعد تشقق شفرة السبيكة، كم مرة يمكن إعادة شحذها؟
    Jul 22, 2026
    في إنتاج التقطيع، شفرات من سبيكة معدنية غالباً ما تحتاج الشفرات المصنوعة من السبائك إلى إعادة شحذ بسبب التكسر. يتساءل العديد من المستخدمين: بعد التكسر، كم مرة يمكن إعادة شحذ الشفرة المصنوعة من السبائك؟ وهل يؤدي كثرة إعادة الشحذ إلى تلفها؟ تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية، استناداً إلى علم المواد وخبرتها في إعادة الشحذ، إجابات واضحة ومعايير تقييم دقيقة. 1. طبيعة التقطيع يشير مصطلح "التشقق" إلى انفصال أجزاء صغيرة من المادة عن حافة القطع نتيجة الصدمات أو الإجهاد، ويتراوح عمقها من 0.05 مم إلى عدة ملليمترات. يهدف إعادة الشحذ إلى إزالة الطبقة المتشققة وإعادة تشكيل حافة القطع بشكل كامل. مع ذلك، تستهلك كل عملية إعادة شحذ جزءًا من سُمك الشفرة. وعندما يصبح السُمك المتبقي غير كافٍ لدعم القطع العادي، تصل الشفرة إلى نهاية عمرها الافتراضي.  2. أربعة عوامل تؤثر على عدد عمليات إعادة الطحن 1. سمك الشفرة الأصلي تتحمل الشفرات السميكة عمليات إعادة شحذ أكثر. على سبيل المثال، تتمتع شفرة الكربيد بسمك 5 مم بإمكانية إعادة شحذ أكبر بعدة مرات من شفرة بسمك 2 مم. 2. عمق التقطيع تتطلب الرقائق العميقة إزالة كمية أكبر من المواد في كل عملية إعادة طحن، مما يقلل من عدد عمليات إعادة الطحن الإجمالية. يمكن إزالة رقاقة بسمك 0.1 مم بأقل قدر من الطحن؛ بينما قد تتطلب رقاقة بسمك 1 مم إزالة كمية كبيرة من المواد في عملية واحدة. 3. طريقة الطحن تستطيع آلات الطحن CNC التحكم بدقة في كمية الإزالة في كل عملية طحن (0.05-0.1 مم)، مما يزيد من عمر الشفرة. أما الطحن اليدوي باستخدام آلة الطحن اليدوية فهو صعب التحكم وغالبًا ما يؤدي إلى إزالة كمية زائدة من المواد. 4. مادة الشفرة تختلف قدرة تحمل شفرات السبائك المختلفة لعملية الطحن. شفرات من الكربيد لتقطيع شرائح الفولاذ المقاوم للصدأ تتطلب عملية الطحن مزيدًا من الدقة نظرًا لصلابتها العالية لتجنب التشققات الحرارية. 3. عدد مرات إعادة الشحذ المرجعية لسماكات الشفرات المختلفة  شفرات من سبائك سميكة (سمك ≥ 8 مم): · تقطيع خفيف (0.5 مم): 3-5 عمليات إعادة شحذ شفرات من سبيكة متوسطة (سمك 4-8 مم): • تشقق خفيف: 5-8 عمليات إعادة طحن• تشقق متوسط: 3-5 عمليات إعادة شحذ• تشقق شديد: إعادة شحذ 2-3 مرات شفرات من سبيكة رقيقة (سمكها) < 4 مم): • تشقق خفيف: 3-5 عمليات إعادة شحذ• تشقق متوسط: إعادة شحذ 2-3 مرات• التكسر الشديد: يُنصح بالكشط مباشرة 4. متى يجب إيقاف عملية إعادة الطحن؟ 1. سمك متبقٍ غير كافٍ عندما يكون سمك الشفرة المتبقي أقل من 60٪ - 70٪ من السمك الأصلي، تنخفض قوة دعم الحافة، مما يجعلها عرضة لمزيد من التكسر. شفرات مصنوعة من سبيكة معدنية لقص دقيق وهي حساسة بشكل خاص لتغيرات السماكة. 2. انخفاض الصلابة بعد عمليات إعادة الطحن المتعددة تُنتج كل عملية إعادة طحن حرارة. إذا لم يكن التبريد كافياً، فقد تحدث تشققات دقيقة أو انخفاض في الصلابة على سطح الحافة. شفرات مصنوعة من سبائك معدنية للتقطيع عالي السرعة ينبغي إجراء فحوصات عشوائية للصلابة بعد عمليات إعادة الطحن المتعددة. 3. تشوه الشفرة بعد عمليات إعادة شحذ متكررة، قد تتعرض الشفرة لتشوه تراكمي (انحناء السطح النهائي، وعدم استواء السطح عن الحدود المسموح بها). إذا تجاوز التشوه 0.02 مم، يجب إيقاف عملية إعادة الشحذ. 4. موقع غير طبيعي للشريحة إذا تكرر التكسر في نفس الموضع، فقد يشير ذلك إلى وجود عيب داخلي في الشفرة. ولن يؤدي إعادة الشحذ المستمر إلى حل المشكلة الأساسية. 5. كيف يمكن زيادة عدد عمليات إعادة الطحن إلى أقصى حد؟ 1. قم بإزالة الحد الأدنى الضروري فقط في كل مرة: قم بإزالة ما يكفي فقط للتخلص من الرقاقة؛ لا تقم بالطحن "لمجرد ذلك".2. استخدم آلة طحن CNC: تحكم بدقة في كمية الإزالة وزاويتها.3. تأكد من التبريد الكافي: تجنب حروق الطحن.4. سجل كمية إزالة كل عملية إعادة طحن: عندما تتجاوز الإزالة التراكمية 15٪ - 20٪ من السماكة الأصلية، فكر في الاستبدال. 6. خدمات إعادة طحن الورق من شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة خدمات احترافية خدمات إعادة شحذ شفرات السبائك:  · آلات طحن CNC مع تحكم في الزاوية بمقدار ±0.3 درجة.• التحكم الدقيق في إزالة إعادة الطحن الفردية (0.03-0.10 مم).• اختبار الصلابة قبل وبعد إعادة الطحن للتأكد من عدم حدوث تلدين.• فحص الحافة بالمجهر بعد إعادة الصقل للتأكد من عدم وجود تشققات دقيقة.• توفير سجلات إعادة الطحن لتتبع كمية الإزالة لكل عملية إعادة طحن والسمك المتبقي.  7. دراسة حالة مصنع دقيق لتقطيع الشرائح شفرات من سبائك معدنية لتقطيع الشرائح بدقة بسماكة ابتدائية قدرها 6 مم. وكان عمق الرقاقة الأولى 0.15 مم. استخدمت شركة مينغ باي للتكنولوجيا آلة تجليخ CNC بمعدل إزالة 0.06 مم لكل عملية إعادة تجليخ. بعد تسع عمليات إعادة تجليخ تراكمية، بلغت السماكة المتبقية 4.8 مم، مع الحفاظ على متطلبات جودة القطع، مما أدى إلى عمر افتراضي إجمالي يزيد 2.5 مرة عن عمر الشفرة الجديدة.  خاتمة لا توجد إجابة محددة لعدد مرات إعادة شحذ شفرة من سبيكة معدنية بعد تعرضها للكسر. يعتمد ذلك على سمكها الأصلي، وعمق الكسر، وطريقة الشحذ، ومادة الشفرة. مع ذلك، باتباع استراتيجية "إزالة الحد الأدنى الضروري فقط + التحكم الدقيق باستخدام الحاسوب + التبريد الكافي"، يمكن إعادة شحذ معظم شفرات السبائك المعدنية من 5 إلى 10 مرات. شركة مينغ باي للتكنولوجيا على أتم الاستعداد لمساعدتكم في إطالة عمر شفراتكم من خلال خدمات إعادة الشحذ الاحترافية.الموقع الإلكتروني: www.mingbaiblade.com
  • هل توجد صيغة حسابية عالمية للفجوة الجانبية بين شفرات القطع العلوية والسفلية؟
    Jul 20, 2026
    في عمليات تقطيع المعادن، تُعدّ الفجوة الجانبية (أو الخلوص الجانبي) بين شفرات آلة التقطيع من أهمّ معايير العملية. فإذا كانت الفجوة الجانبية كبيرة جدًا، تصبح حافة القطع خشنة ومليئة بالنتوءات. أما إذا كانت صغيرة جدًا، فإن الشفرات تحتك ببعضها، مما يُولّد حرارة، وقد يؤدي إلى تكسّر المعدن. فهل توجد معادلة حسابية عامة لتحديد قيمة مناسبة للفجوة الجانبية بسرعة؟ تُقدّم لكم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية، استنادًا إلى المعايير المحلية والدولية وسنوات من الخبرة، طريقة حسابية علمية. 1. الصيغة الحسابية العامة للفجوة الجانبية تعتمد عملية حساب الفجوة الجانبية بشكل أساسي على "طريقة النسبة المئوية لسمك المادة"، وذلك وفقًا للصيغة التالية: الفجوة الجانبية C = K × t  أين: · C = الفجوة الجانبية (مم)· K = معامل الفجوة (بدون وحدة)· t = سُمك المادة التي يتم قصها (مم) مبادئ اختيار قيمة K: المواد الصلبة والهشة (الفولاذ السيليكوني، الفولاذ عالي الكربون): K = 8%-12%المواد اللينة والمتينة (الفولاذ منخفض الكربون، النحاس، الألومنيوم): K = 5%-7%المواد متوسطة الصلابة (الفولاذ الكربوني العادي، الفولاذ المقاوم للصدأ): K = 6%-10%· مواد فائقة الرقة (100 متر/دقيقة)، يجب تقليل قيمة K بنسبة 10%-15% مقارنة بالقيمة التقليدية لتقليل الاهتزاز وارتفاع درجة الحرارة. 3. مادة الشفرة تتميز شفرات الكربيد بصلابتها العالية وانخفاض تشوهها، مما يسمح باستخدام قيمة K أصغر بنسبة 5-10% من شفرات الفولاذ عالي السرعة. كما يمكن أن تتميز شفرات السبائك عالية الصلابة بفجوة أصغر قليلاً في ظل ظروف التشغيل نفسها. 4. طريقة الضبط في التطبيق العملي الخطوة 1: حساب الفجوة الأولية باستخدام الصيغة على سبيل المثال، لقص الفولاذ المقاوم للصدأ 304 بسمك 2.0 مم، t = 2.0 مم، K = 9%، فإن C = 2.0 × 9% = 0.18 مم. الخطوة الثانية: التحقق من خلال القطع التجريبي قم بشق جزء من المادة بسرعة عادية وافحص الحافة المقطوعة باستخدام عدسة مكبرة:  • نتوءات صغيرة ومتجانسة ← الفجوة مناسبة• نتوءات كبيرة مع علامات تمزق ← الفجوة كبيرة جدًا؛ قللها بمقدار 0.01-0.02 مم• تم تبييض الحافة بالبودرة ← الفجوة صغيرة جدًا؛ قم بزيادة المسافة بمقدار 0.01-0.02 مم الخطوة 3: سجل القيمة المثلى قم بتسجيل قيمة الفجوة المثلى التي تم التحقق منها على بطاقة العملية لاستخدامها مباشرة في المرة القادمة. 5. خمسة احتياطات لضبط الفجوة 1. بعد كل تغيير في الشفرة أو المادة، يجب إعادة قياس الفجوة وتعديلها.2. استخدم مقياس السماكة للقياس؛ لا تعتمد على التقدير عن طريق "الشعور".  3. بعد إعادة شحذ الشفرات العلوية والسفلية، يصبح القطر الخارجي أصغر، ويجب إعادة ضبط الفجوة.4. في عملية القطع متعددة الشفرات، يجب أن تكون الفجوة بين كل شفرة وأخرى متسقة.5. دقة ضبط الفجوة لـ شفرات ميكانيكية دقيقة يجب ضبطها في حدود ±0.005 مم. 6. خدمات تحديد الفجوات التي تقدمها شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة خدمات حساب الفجوات الجانبية وتحسينها: · حساب مجاني لقيم الفجوة الموصى بها بناءً على المواد والمعدات والسرعة.• إرشادات ميدانية لضبط الفجوة والتحقق من القطع التجريبي.· توريد مقاييس السماكة عالية الدقة وأدوات قياس الفجوة.· ل شفرات تقطيع مخصصة، يمكن ضبط قيمة الفجوة مسبقًا وفقًا لظروف عملك.  7. دراسة حالة استخدم مصنع لتقطيع شرائح الفولاذ المقاوم للصدأ نفس مجموعة الشفرات الدائرية المقاومة للتآكل لتقطيع شرائح الفولاذ المقاوم للصدأ بسماكة 1.0 مم و2.0 مم. حافظ المشغل على فجوة ثابتة قدرها 0.08 مم لكلا السماكتين. ونتيجة لذلك، تم تقطيع المادة بسماكة 1.0 مم بشكل جيد، بينما ظهرت نتوءات حادة على المادة بسماكة 2.0 مم. قام مهندسو مينغ باي بحساب الفجوات باستخدام الصيغة التالية: 1.0 مم × 9% = 0.09 مم، 2.0 مم × 9% = 0.18 مم. بعد ضبط الفجوات بشكل منفصل، استوفت جودة حافة القطع المعايير المطلوبة لكلا السماكتين. خاتمة على الرغم من عدم وجود "صيغة عالمية" لحساب الفجوة الجانبية لشفرة آلة القطع، إلا أن طريقة الحساب "C = K × t" تغطي غالبية ظروف التشغيل. يكمن السر في اختيار قيمة K بناءً على نوع المادة والمعدات والسرعة، ثم ضبطها بدقة من خلال تجارب القطع. شركة مينغ باي للتكنولوجيا على أتم الاستعداد لمساعدتكم في إيجاد قيمة الفجوة الأنسب من خلال حسابات احترافية وخدمات ميدانية.الموقع الإلكتروني: www.mingbaiblade.com
  • صلابة الشفرة الميكانيكية تفي بالمعايير، ولكن لماذا لا يزال عمرها الافتراضي أقصر من غيرها؟
    Jul 14, 2026
    في مجال إنتاج القطع، يواجه العديد من المستخدمين ظاهرة محيرة: يُظهر تقرير اختبار صلابة الشفرات الميكانيكية أن قيمة HRC تفي تمامًا بالمتطلبات، لكن عمرها الافتراضي الفعلي أقل بكثير من عمر الشفرات المنافسة أو حتى من التوقعات. الصلابة مطابقة للمعايير، لكن العمر الافتراضي لا يفي بها - أين تكمن المشكلة؟ تكشف شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية، استنادًا إلى دراسات ميدانية واسعة النطاق، عن ستة عوامل "قاتلة خفية" تتجاوز مجرد الصلابة. 1. الصلابة مجرد "خط اجتياز"، وليست "ضماناً". تُعدّ الصلابة مؤشرًا أساسيًا لمقاومة التآكل للشفرة، لكنها لا تُمثّل سوى قدرة المادة على مقاومة التشوه الناتج عن الانبعاج. كما يعتمد العمر الافتراضي الفعلي للشفرة على عوامل متعددة، مثل المتانة، ومقاومة الإجهاد، والبنية المجهرية، وحالة الحافة. ​​فكما أن التقرير الطبي الذي يُشير إلى أن "جميع المؤشرات طبيعية" لا يعني بالضرورة أن الشخص قادر على خوض ماراثون، فإن استيفاء الصلابة للمعايير يُعدّ مجرد "اجتياز"، بينما يعتمد العمر الافتراضي على عوامل أخرى. 2. ستة عوامل خفية تؤثر على عمر الخدمة 1. بنية معدنية دون المستوى المطلوب مع تساوي الصلابة، قد تؤدي البنى المعدنية المختلفة إلى فرق يزيد عن الضعف في عمر الخدمة. على سبيل المثال، في شفرات Cr12MoV ذات صلابة HRC60، تتمتع الشفرات ذات الكربيدات الدقيقة الموزعة جيدًا بمقاومة تآكل فائقة مقارنةً بتلك ذات الكربيدات الخشنة والمتجمعة. شفرات فولاذية عالية السرعة لقطع دقيق تتميز المواد التي تعاني من فصل الكربيد بحواف تشبه "فسيفساء من الصلب واللين" على المستوى المجهري - حيث تتآكل المناطق اللينة أولاً، مما يؤدي إلى تشكيل حواف مجهرية مسننة تعمل على تسريع الفشل الكلي.  2. عيوب دقيقة في الحواف حتى عندما تستوفي الصلابة المعايير، يمكن أن تنتشر التشققات الدقيقة أو الشقوق الناتجة عن الطحن أو نقاط تركيز الإجهاد على الحافة بسرعة أثناء القص، مما يؤدي إلى فشل الحافة قبل الأوان. شفرات مصنوعة من سبيكة عالية الصلابة تتمتع هذه المواد بمتانة ضعيفة نسبياً على الرغم من صلابتها العالية، مما يجعلها أكثر حساسية للعيوب الدقيقة في الحواف.  3. طلاء غير متطابق أو رديء الجودة مع ثبات صلابة الركيزة، فإن وجود ونوع وجودة الطلاء له تأثير كبير على عمر الخدمة. شفرات دائرية مطلية مقاومة للتآكل قد تدوم الشفرات المطلية من مرتين إلى خمس مرات أطول من الشفرات غير المطلية. مع ذلك، إذا كان الطلاء ضعيف الالتصاق، أو غير متساوي السماكة، أو تم اختياره بشكل خاطئ، فقد لا يطيل عمر الشفرات فحسب، بل قد يُسرّع تلفها.  4. جودة إعادة الشحذ الرديئة تحتاج الشفرات إلى إعادة شحذ لاستعادة حدتها بعد الاستخدام. مع ذلك، إذا كانت سرعة التغذية عالية جدًا أو كان التبريد غير كافٍ أثناء إعادة الشحذ، فقد تتعرض الحافة لـ"حرق الشحذ" - قد تبدو الصلابة دون تغيير، لكن تكون تشققات دقيقة وإجهاد متبقٍ قد تشكلت بالفعل على السطح. جودة إعادة الشحذ شفرات مخصصة يحدد بشكل مباشر درجة استعادة العمر الافتراضي بعد إعادة الشحذ.  5. التركيب غير الصحيح وضبط الفجوة يمكن أن يتسبب تركيب الشفرة بشكل غير مركزي، أو الفجوة المفرطة أو غير الكافية، في حدوث إجهاد موضعي غير طبيعي على الحافة. شفرات تقطيع عالية السرعة يؤدي وجود فجوة صغيرة جدًا إلى احتكاك الحواف وتشققات حرارية دقيقة؛ أما وجود فجوة كبيرة جدًا فيؤدي إلى تحمل الحواف لأحمال صدمية إضافية. وتؤدي هذه الإجهادات غير الطبيعية إلى تسريع تلف الحواف، بغض النظر عن صلابتها.  6. مطابقة ظروف العمل والمواد يجب أن تتناسب الصلابة مع ظروف العمل. شفرات دائرية مقاومة للتآكل للفولاذ المقاوم للصدأ تُحقق شفرات القطع الشريطية أداءً ممتازًا في قطع الفولاذ المقاوم للصدأ، ولكن عند استخدامها على المواد المركبة المحتوية على ألياف زجاجية، حتى أعلى درجات الصلابة ستتآكل بسرعة. ولا يعني استيفاء الصلابة للمعايير وجود "شفرة متعددة الاستخدامات"، فالتوافق بين المادة وظروف التشغيل هو العامل الأهم. 3. كيف يتم تشخيص السبب الحقيقي لقصر العمر؟ · إجراء التحليل المعدني: فحص توزيع الكربيد، وحجم الحبيبات، ومحتوى الأوستنيت المتبقي.· افحص حالة الحوافاستخدم عدسة مكبرة أو مجهرًا للتحقق من وجود تشققات دقيقة أو شقوق ناتجة عن الطحن.· تقييم جودة الطلاء: فحص سمك الطلاء، والالتصاق، والتجانس.· مراجعة سجلات إعادة الشحذ: التأكد مما إذا كانت معايير إعادة الشحذ معقولة وما إذا حدثت حروق أثناء عملية الطحن.· تحقق من دقة التركيب: التحقق من أن التمركز والفجوة والانحراف يفي بالمعايير.  4. ضمان الحياة "كامل العناصر" من شركة مينغ باي للتكنولوجيا شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة لا تعد فقط بالامتثال لمعايير الصلابة، بل نقدم ضمانًا على عمر "العنصر الكامل": · تأتي كل دفعة من الشفرات مع تقرير فحص معدني (درجة الكربيد، حجم الحبيبات).· فحص الحواف بنسبة 100% تحت المجهر لضمان عدم وجود عيوب دقيقة.· تقارير اختبار سمك الطلاء والالتصاق.· توصيات بشأن معايير عملية إعادة الشحذ لتجنب تلف الشحذ.• إرشادات التركيب في الموقع لضمان الامتثال لمعايير الفجوة والمركزية. 5. مقارنة الحالات استخدم مصنع دقيق لتقطيع الشرائح شفرات من الكربيد من موردين اثنين، كلاهما بصلابة HRC62. استمرت شفرات المورد (أ) لمدة 3 أيام، بينما استمرت شفرات المورد (ب) لمدة 7 أيام. وكشف فحص شركة مينغ باي للتكنولوجيا أن شفرات المورد (أ) كانت من الدرجة 5 (تكتل خشن)، بينما كانت شفرات المورد (ب) من الدرجة 2 (ناعم ومتجانس). نفس الصلابة، وبنية مجهرية مختلفة - فرق في العمر الافتراضي يزيد عن الضعف. خاتمة عندما تستوفي الصلابة الميكانيكية للشفرة المعايير المطلوبة، لكن عمرها الافتراضي قصير، فإن المشكلة غالبًا لا تكمن في الصلابة نفسها، بل في العوامل الخفية الأخرى التي تتجاوزها، مثل البنية المعدنية، وعيوب الحافة، وجودة الطلاء، وأضرار إعادة الشحذ، ودقة التركيب، وملاءمة ظروف التشغيل. يضمن نظام مراقبة الجودة الشامل من مينغ باي تكنولوجي أن كل شفرة لا تستوفي معايير الصلابة فحسب، بل توفر أيضًا متانة تدوم طويلًا.الموقع الإلكتروني: www.mingbaiblade.com
  • عند تخصيص الشفرات، لماذا يوجد دائمًا انحراف بين "زاوية الحافة" المحددة على الرسم والنتيجة الفعلية للتصنيع؟
    Jul 13, 2026
    عند تصميم شفرات مخصصة، أو شفرات دائرية، أو شفرات تقطيع، يواجه العديد من العملاء مشكلة محيرة: زاوية الحافة مُحددة بوضوح على الرسم، لكن الشفرة المصنعة فعليًا تنحرف دائمًا عن الرسم عند قياسها. هل يعود ذلك إلى عدم كفاية دقة التصنيع من جانب الشركة المصنعة؟ أم أن هناك مشكلة في الرسم نفسه؟ شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة، استنادًا إلى سنوات من الخبرة في الإنتاج، تُوضح ستة أسباب شائعة لانحراف الزاوية. 1. اختلاف مراجع القياس - الزاوية الموجودة على الرسم والزاوية المقاسة فعلياً ليستا نفس "الزاوية" زاوية الحافة مفهوم هندسي ثلاثي الأبعاد. الزاوية الموضحة على الرسم عادةً ما تكون قيمة نظرية تُقاس على مقطع عرضي محدد، مثل مستوى عمودي على اتجاه الحافة. ​​مع ذلك، أثناء القياس الفعلي، إذا اختلف اتجاه القياس أو موضع المقطع العرضي أو أداة القياس، ستختلف القيم المُقاسة. على سبيل المثال، لـ شفرات دائرية للتقطيع الدقيقتُقاس زاوية الحافة على المقطع العرضي العمودي عند أعلى نقطة في الحافة. ​​إذا انحرف القياس بمقدار 0.5 مم، فقد تختلف الزاوية بمقدار 1° إلى 2°. 2. تأثير نصف قطر الحافة (قيمة التخميل) عادةً ما تفترض زاوية الحافة الموضحة في الرسم حافة حادة مثالية (R=0). في الواقع، تتمتع جميع الشفرات بنصف قطر حافة معين بعد عملية الشحذ. شفرات مصنوعة من سبائك معدنية للتقطيع عالي السرعة غالباً ما يتم تخميلها بشكل دقيق (R=0.01-0.02 مم)، وهذا التخميل يجعل "الزاوية الظاهرية" المقاسة الفعلية أكبر قليلاً من الزاوية النظرية.  3. التشوه الحراري أثناء عملية الطحن تُولّد عملية الطحن حرارة، مما يؤدي إلى ارتفاع موضعي في درجة الحرارة وتمدد المعدن. بعد التبريد، تنكمش الشفرة، لكن مقدار الانكماش يختلف باختلاف المناطق، مما قد يُسبب تغييرات طفيفة في زاوية الحافة. شفرات ميكانيكية فائقة الرقة وهي حساسة بشكل خاص للتشوه الحراري؛ حتى مع التبريد الكافي أثناء الطحن، لا يزال من الممكن حدوث انحرافات تتراوح من 0.5 درجة إلى 1 درجة. 4. تآكل عجلة التجليخ وتكرار عملية التشكيل في الإنتاج على دفعات، تتآكل عجلة التجليخ تدريجياً. وإذا لم تتم صيانتها في الوقت المناسب، يتغير شكل العجلة، مما يؤدي إلى انحراف زاوية الحافة المطحونة تبعاً لذلك. شفرات دائرية مقاومة للتآكل يتطلب تقطيع شرائح الفولاذ المقاوم للصدأ اتساقًا عاليًا للغاية في الزاوية، ويمكن أن يصل الانحراف الزاوي المتراكم بسبب تآكل العجلة إلى ±1.5 درجة.  5. دقة ومعايرة أجهزة القياس تختلف دقة ومعايرة أدوات القياس المختلفة. فعند قياس زاوية حافة نفس الشفرة باستخدام جهاز عرض أو مجهر أدوات أو مقياس ملامح، قد تتراوح الاختلافات بين 0.5° و1°. وإذا لم تتم معايرة الأدوات بانتظام، فإن هذا الانحراف يكون أكبر.  6. مواصفات الرسم غير المكتملة تحدد العديد من الرسومات فقط "زاوية الحافة 30 درجة" دون توضيح ما إذا كانت زاوية إسفينية أو زاوية ميل أو زاوية خلوص، كما أنها لا تحدد مقطع القياس العرضي أو نطاق التفاوت أو متطلبات نصف قطر الحافة. شفرات مخصصة عالية الصلابةإذا كانت زاوية الحافة تفتقر إلى مواصفات التفاوت، فسوف يتبع المصنع المعايير الافتراضية مثل ±2 درجة، والتي قد تنحرف بشكل كبير عن توقعات العميل. 7. كيف نتجنب انحراف الزاوية؟ — خمسة اقتراحات 1. مواصفات الرسم الكاملةحدد بوضوح قيم زاوية الوتد، وزاوية الميل، وزاوية الخلوص؛ وأشر إلى موضع مقطع القياس؛ وحدد تفاوت الزاوية (يوصى به ±0.5 درجة)؛ واذكر متطلبات نصف قطر الحافة. 2. الاتفاق على طريقة القياستأكد مع الشركة المصنعة من نوع الجهاز الذي سيتم استخدامه وموضع المقطع العرضي الذي سيتم أخذ القياس عنده، مع ضمان أن يكون لدى كلا الطرفين فهم متسق لـ "الزاوية". 3. طلب ​​فحص العينة الأولىقبل الإنتاج بكميات كبيرة، اطلب من الشركة المصنعة تقديم تقرير فحص العينة الأولى للتأكد من أن الزاوية تلبي المتطلبات قبل المضي قدماً في إنتاج الدفعات. 4. اختر شركة مصنعة لديها قدرة على الطحن باستخدام الحاسوب (CNC).تستطيع آلات الطحن CNC التحكم بدقة في مسار عجلة الطحن، مع الحفاظ على انحراف الزاوية في حدود ±0.3 درجة. 5. ضع في اعتبارك مقدار الطحنل شفرات تقطيع مخصصة، يمكنك تحديد "بدل الطحن 0.1-0.2 مم" في الرسم للسماح بالطحن الدقيق النهائي وضبط الزاوية. 8. قدرة شركة مينغ باي للتكنولوجيا على التحكم في الزاوية تستخدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة ماكينات تجليخ CNC خماسية المحاور، مما يحقق دقة تحكم في زاوية الحافة تصل إلى ±0.3 درجة. يتم فحص كل شفرة ميكانيكية دقيقة باستخدام جهاز قياس الملامح قبل الشحن، ويتم تقديم تقرير فحص الزاوية. نضمن أن الانحراف بين الزاوية المحددة في الرسم والزاوية الفعلية المشغولة لا يتجاوز ±0.5 درجة (ويمكن التحكم فيه ضمن ±0.3 درجة في حالات خاصة). خاتمة قد ينشأ الاختلاف بين زاوية الحافة الموضحة في الرسم والنتيجة الفعلية للتصنيع من عدة عوامل: مرجع القياس، نصف قطر الحافة، التشوه الحراري، تآكل عجلة القطع، دقة الأدوات، أو عدم اكتمال مواصفات الرسم. طالما اتفق الطرفان على المواصفات والقياس والفحص، يمكن التحكم في هذا الاختلاف ضمن نطاق مقبول. تلتزم شركة مينغ باي للتكنولوجيا بالتصنيع الدقيق، لضمان تطابق الرسم والمنتج الفعلي تمامًا.الموقع الإلكتروني: www.mingbaiblade.com
  • تجاوز تآكل تجويف الشفرة الدائرية 0.05 مم - هل يجب إصلاحها أم التخلص منها مباشرة؟
    Jul 07, 2026
    في عمليات القطع، تنقل الشفرات الدائرية عزم الدوران عبر التجويف المتصل بعمود الشفرة. بعد الاستخدام المطول، يتسع جدار التجويف تدريجيًا نتيجة التآكل الاحتكاكي وكثرة التركيب والفك. عندما يتجاوز تآكل التجويف 0.05 مم، يواجه العديد من المستخدمين معضلة: إما الإصلاح مع الحرص على الدقة، أو التخلص من المنتج مع الندم على الهدر. تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة معايير تقييم احترافية وحلول إصلاح فعّالة. 1. ثلاث درجات من تآكل التجويف  تآكل خفيف (0.05 مم)أصبح التجويف غير دائري بشكل ملحوظ أو متسعًا. بعد التركيب، أصبحت الشفرة غير مركزية بشدة، مما يتسبب في اهتزاز عنيف أثناء القص وحواف متموجة واضحة على المنتج. يصعب إصلاحها في هذه المرحلة ويتطلب اتخاذ قرارات دقيقة. 2. إصلاح أم تخلص؟ خمسة معايير للحكم 1. القيمة المتبقية للشفرة لو شفرات دائرية شديدة التحمل للتقطيع عالي السرعة لا يزال هناك أكثر من 3 مرات متبقية لإعادة الشحذ، والشفرة ذات قيمة أصلية عالية (مثل الكربيد أو الفولاذ عالي السرعة المصنوع بتقنية تعدين المساحيق). شفرات دائرية من الكربيد المقاوم للتآكلإذا كانت الحافة قريبة من نهاية عمرها الافتراضي، فإن إصلاحها يكون مجديًا. أما إذا كانت الحافة قد شارفت على نهاية عمرها، فإن التخلص منها يكون أكثر اقتصادية. 2. متطلبات دقة المعدات تتمتع خطوط القطع العادية (مع تفاوت دقيق يبلغ ±0.1 مم) بتفاوت أعلى لدقة إصلاح الثقوب. شفرات دائرية عالية الدقة تتطلب عمليات تقطيع الشرائح الدقيقة متطلبات صارمة فيما يتعلق بالمركزية، ويجب فحصها بدقة بعد الإصلاح. 3. نمط التآكل توسع متجانس (مقدار التآكل متساوٍ في جميع المناطق) ← قابل للإصلاح. تآكل أو تمدد من جانب واحد ← الإصلاح صعب ويتطلب تقييمًا. تشققات أو تكسر عند حافة التجويف ← تخلص منه فورًا. 4. نوع الشفرة ل شفرات من سبيكة مطليةيجب توخي الحذر لتجنب إتلاف الطلاء أثناء إصلاح التجويف؛ ويوصى بإجراء الإصلاح في المصنع على يد متخصصين. شفرات مخصصةغالباً ما يكون الإصلاح هو الخيار الأفضل نظراً لعدم توفر قطع الغيار الجاهزة. 5. تكلفة الإصلاح تتراوح تكلفة الإصلاح عادةً بين 15% و30% من تكلفة الشفرة الجديدة. إذا استطاعت الشفرة المُصلحة أن تعمل لأكثر من 70% من عمر الشفرة الجديدة، فإن الإصلاح يكون مُجديًا اقتصاديًا. 3. ثلاث طرق للإصلاح 1. طلاء الفرشاة الداخلية (طلاء الكروم/النيكل) ترسيب طبقة معدنية كهربائياً على سطح التجويف المتآكل لاستعادة أبعاده. المزايا: لا تغيير في مادة الشفرة الأساسية، درجة حرارة منخفضة، لا تشوه. العيوب: صلابة الطلاء محدودة، غير مناسب لظروف الأحمال الثقيلة. مناسب للشفرات الميكانيكية المستخدمة في عمليات التقطيع متوسطة الحمل.  2. إدخال غلاف التجويف قم بتوسيع التجويف الأصلي بمقدار 0.5-1 مم، ثم اضغط داخله غلافًا داخليًا معالجًا حراريًا، وأعد تشكيل التجويف الجديد إلى أبعاده الأصلية. المزايا: استعادة دقة التركيب الأصلية، عمر طويل. العيوب: تكلفة أعلى، يتطلب معدات متخصصة. مناسب لشفرات السبائك شديدة التحمل.  3. لحام التغطية الداخلية + إعادة التشغيل استخدم قضبان لحام خاصة لتقوية جدار التجويف، ثم أعد حفره إلى أبعاده الأصلية. المزايا: ترابط معدني بين طبقة الإصلاح والركيزة. العيوب: منطقة متأثرة بالحرارة كبيرة، مما قد يُسبب تشوهًا. مناسب للشفرات الدائرية لتقطيع الصفائح السميكة. 4. ثلاث حالات تتطلب الإلغاء • الشقوق عند حافة التجويف (حتى لو كانت صغيرة جدًا)تمت إعادة شحذ النصل أكثر من 5 مرات، والسمك الفعال المتبقي غير كافٍ.• عدم استدارة شديدة في التجويف (انحراف بيضاوي > 0.03 مم) وخطأ في التمركز > 0.03 مم 5. معايير التحقق بعد الإصلاح  تم إصلاحه شفرة ميكانيكية دقيقة يجب أن تجتاز عمليات الفحص التالية قبل التركيب: · تم استعادة حجم التجويف إلى التفاوت الأصلي (H7 أو H6)استدارة التجويف ≤ 0.003 مم· تعامد التجويف مع السطح النهائي ≤ 0.005 مم· الانحراف الشعاعي بعد تركيب العمود ≤ 0.008 مم 6. خدمات إصلاح شركة مينغ باي للتكنولوجيا تقدم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة خدمات إصلاح تآكل ثقوب الشفرات الدائرية: طلاء الفرشاة الداخلية (سمك طلاء قابل للتحكم، لاستعادة الأبعاد الأصلية)• إدخال غلاف التجويف (تركيب احترافي بالضغط، تركيب بالتداخل)فحص ما بعد الإصلاح باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد مع تقرير دقيقضمان الجودة: نسبة نجاح 100% في التجميع بعد الإصلاح، وإلا إعادة العمل مجاناً  خاتمة عندما يتجاوز تآكل تجويف الشفرة الدائرية 0.05 مم، يعتمد قرار الإصلاح على القيمة المتبقية للشفرة، ومتطلبات دقة المعدات، ونمط التآكل، وتكلفة الإصلاح. لا يتطلب التآكل الخفيف أي معالجة، ويمكن إصلاح التآكل المتوسط، أما التآكل الشديد أو الشقوق فيجب التخلص منها نهائيًا. شركة مينغ باي للتكنولوجيا على أتم الاستعداد لمساعدتكم في إطالة عمر الشفرات وخفض تكاليف الأدوات من خلال تقنيات الإصلاح الاحترافية وقدرات الفحص المتقدمة.الموقع الإلكتروني: www.mingbaiblade.com
  • لماذا تُنتج شفرات الفولاذ المقاوم للصدأ دائمًا حافة متراكمة عند حافة القطع أثناء القص؟
    Jul 06, 2026
    في عمليات تقطيع شرائح الفولاذ المقاوم للصدأ، غالبًا ما يظهر تراكم لزج يشبه "الورم" على حافة القطع لشفرات الفولاذ المقاوم للصدأ، ويُعرف هذا باسم "الحافة المتراكمة". تتشكل هذه الحافة من جزيئات معدنية دقيقة من المادة المقطوعة، والتي تلتصق بسطح الحافة بفعل اللحام البارد تحت درجات حرارة وضغط مرتفعين. لا تؤدي الحافة المتراكمة إلى زيادة خشونة حافة القطع وظهور النتوءات فحسب، بل تُسرّع أيضًا من تآكل الحافة، وفي الحالات الشديدة، قد تتسبب في تشققها. تقوم شركة مينغ باي لتكنولوجيا الأدوات الميكانيكية المحدودة، استنادًا إلى سنوات من الخبرة في تقطيع الفولاذ المقاوم للصدأ، بتحليل أسباب الحافة المتراكمة وتقديم حلول لها. 1. آلية تكوين الحافة المبنية  يتميز الفولاذ المقاوم للصدأ بصلابة عالية، وقابلية عالية للتصلب بالتشكيل، وموصلية حرارية منخفضة. أثناء القص، يحدث احتكاك شديد بين الحافة والمادة، مما يؤدي إلى ارتفاع حاد في درجات الحرارة (تصل محليًا إلى 500-800 درجة مئوية). تحت تأثير درجات الحرارة والضغط العاليين، تخضع عناصر مثل الكروم والنيكل الموجودة في الفولاذ المقاوم للصدأ لتأثير "اللحام البارد" مع سطح الحافة، وتلتصق جزيئات المادة تدريجيًا وتتراكم، مكونةً حافة متراكمة.  إن نمو الحافة المتراكمة عملية ديناميكية: فهي تنمو باستمرار وتنفصل دورياً. وعندما تنفصل، قد تسحب معها مادة الحافة، مما يتسبب في عيوب فيها. 2. لماذا يكون الفولاذ المقاوم للصدأ عرضة بشكل خاص لتراكم الصفائح على الحواف؟ · التصاق عاليإن محتوى الكروم في الفولاذ المقاوم للصدأ يجعل سطحه عرضة للالتصاق بمواد الشفرات.· موصلية حرارية منخفضةتتركز الحرارة في منطقة الحافة، مما يسرع عملية الالتصاق.· تقوية العضلات: تتصلب المادة بسرعة أثناء القص، مما يزيد الاحتكاك ويرفع درجات الحرارة بشكل أكبر. 3. خمسة أسباب لتكوين الحواف المتراكمة 1. عدم كفاية تشطيب سطح الحافة كلما كان سطح الحافة أكثر خشونة، زادت القمم والوديان المجهرية الموجودة، مما يسهل على جزيئات الفولاذ المقاوم للصدأ "الالتصاق" في الحفر والتراكم تدريجياً في حافة متراكمة. شفرات من الفولاذ المقاوم للصدأ لتقطيع دقيق يتطلب خشونة سطح الحافة Ra ≤ 0.1 ميكرومتر؛ وإلا فمن المرجح جدًا أن تتشكل حافة متراكمة.  2. زاوية الحافة صغيرة جدًا زاوية حافة صغيرة للغاية (
1 2 3 4 5 6 7 8
ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.
يُقدِّم

ترك رسالة

ترك رسالة
إذا كنت مهتمًا بمنتجاتنا وتريد معرفة المزيد من التفاصيل، فيرجى ترك رسالة هنا، وسوف نقوم بالرد عليك في أقرب وقت ممكن.
يُقدِّم

بيت

منتجات

واتساب

اتصل بنا